Referencia de acabado plano
Detecta automáticamente las áreas planas de la pieza para su mecanizado.
Fabricación > Fresado > 3D > Plano 
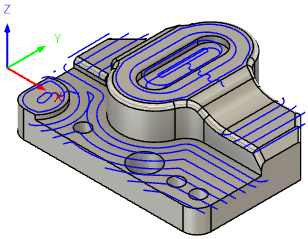
Esta estrategia detecta todas las áreas planas de la pieza y las mecaniza con una ruta de desfase similar a la estrategia Desbaste de desfase 3D o a una estrategia Cara 2D. Hay una opción para cortar hacia abajo hasta la cara horizontal en fases, lo que significa que esta estrategia se puede utilizar como ruta de herramienta de semidesbaste y acabado.
Si el área plana está inclinada sobre las áreas circundantes, el cortador se desplaza más allá de las áreas planas para limpiar las aristas.
 Parámetros de la ficha Herramienta
Herramienta
Pulse Seleccionar para acceder a la biblioteca de herramientas. Consulte la referencia Biblioteca de herramientas para obtener más información sobre la selección de herramientas.
Avance y velocidad
Parámetros de corte del eje y velocidad de avance.
- Valor predefinido: seleccione la Fecha de corte predefinida para la herramienta seleccionada, para definir las velocidades y los avances.
- Velocidad del eje: velocidad de rotación del eje expresada en rotaciones por minuto (RPM).
- Velocidad de superficie: velocidad a la que el material se desplaza más allá de la arista de corte de la herramienta (SFM o m/min).
- Velocidad del eje de rampa: velocidad de rotación del eje al realizar movimientos de rampa.
- Velocidad de avance de corte: velocidad de avance utilizada en movimientos de corte regulares. Se expresa en pulgadas/min (IPM) o mm/min.
- Avance por diente: velocidad de avance de corte expresada como avance por diente (FPT).
- Velocidad de avance de entrada: avance utilizado para la entrada en un movimiento de corte.
- Velocidad de avance de salida: avance utilizado para la salida de un movimiento de corte.
- Velocidad de avance de la rampa: avance utilizado para la realización de rampas helicoidales en el material.
- Velocidad de avance de penetración: avance utilizado para la penetración en el material.
- Avance por revolución: velocidad de avance de penetración expresada como avance por revolución.
- Refrigerante: seleccione el tipo de refrigerante que se utiliza con la máquina-herramienta. No todos los tipos funcionan con todos los posprocesadores de máquina.
Eje y soporte
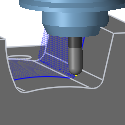
Si esta opción está activada, proporciona controles adicionales para la gestión de colisiones. La detección de colisiones puede realizarse tanto para el eje como para el soporte de la herramienta, y se pueden especificar diferentes espacios libres. Elija entre varios modos, en función de la estrategia de mecanizado.
Esta función aumenta el número de cálculos que hay que realizar. Esto puede afectar al rendimiento de su sistema en proyectos muy grandes.
Modos de eje y portaherramientas
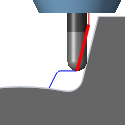
| Eje y portaherramientas desactivados | Separar | |
 |
 |
|
| No calcula las colisiones del eje/portaherramientas. | Separa la ruta de herramienta de la pieza de trabajo para mantener una distancia segura entre el eje y/o el soporte. | |
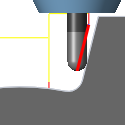
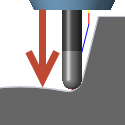
| Recortado | Detectar longitud de la herramienta | |
 |
 |
|
| Reduce el recorrido del corte para evitar una colisión con el portaherramientas. | Se amplía automáticamente la herramienta más allá del soporte para mantener la distancia segura especificada entre el eje y/o el soporte y la pieza de trabajo. Se registra un mensaje que indica la distancia que la herramienta se extiende fuera del soporte. |
Fallo al colisionar: se anula el cálculo de la ruta de herramienta y se registra un mensaje de error cuando se infringe la distancia segura.
- Espacio libre del eje: el eje de la herramienta permanece siempre a esta distancia de la pieza.
- Espacio libre del portaherramientas: el soporte de la herramienta permanece siempre a esta distancia de la pieza.
 Configuración de la ficha Varios ejes
Tipo de mecanizado
3 ejes: utilice el mecanizado de 3 ejes para las áreas especificadas por el contorno de mecanizado.
Polar es útil cuando el recorrido de la máquina es limitado o cuando el movimiento rotatorio de la mesa proporciona un mejor acceso a la pieza. Para obtener más información, consulte Mecanizado polar.
5-eje: permite especificar las áreas de mecanizado automáticamente, manualmente o mediante una combinación de ambos métodos. El movimiento de corte se produce con un movimiento de 3+2 ejes, mientras que los movimientos de transición utilizan un movimiento simultáneo de 5 ejes. Para obtener más información, consulte la página Mecanizado de 5 ejes.
Orientación de la herramienta
La orientación de la herramienta define el plano de corte en una pieza. Por defecto, el eje Z del sistema de coordenadas de trabajo (SCT) que se define en una configuración establece la orientación de la herramienta. Puede modificar la orientación de la herramienta establecida por el SCT mediante el grupo de parámetros Orientación de la herramienta.
Para obtener más información, consulte la página Establecer la orientación de una herramienta.
 Parámetros de la ficha Geometría
Geometría
El grupo Geometría define las áreas planas que se van a mecanizar y cómo se limita la ruta de herramienta en la pieza. Por defecto, Fusion detecta automáticamente las áreas planas. Utilice Contorno de mecanizado y opciones relacionadas para seleccionar una región específica, controlar la relación del herramienta con el límite y especificar opciones como el mecanizado de apoyo y el manejo de agujeros.
Contorno de mecanizado
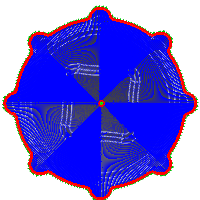
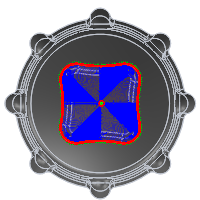
Contorno de mecanizado especifica cómo se ha definido el contorno de la ruta de herramienta. Las imágenes siguientes se muestran con una ruta de herramienta Radial 3D.
| Silueta | Selección | |
 |
 |
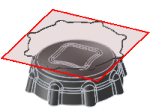
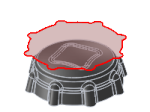
Modos de contorno:
| Cuadro delimitador | Silueta | Selección |
 |
 |
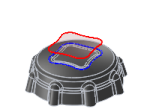 |
| Definido por la extensión rectangular de la pieza tal como se visualiza desde la vista del plano de la herramienta de SCT (Superior) | Definido por la arista de sombra del perfil de la pieza tal como se visualiza desde la vista del plano de la herramienta de SCT (Superior) | Definido por una selección que pueden ser aristas del modelo o un contorno de boceto. |
Ninguno: definido por el tamaño del material especificado en la Configuración. No está disponible para todas las estrategias de mecanizado.
Contención de la herramienta
Utilice la contención de la herramienta para controlar la posición de las herramientas en relación con el contorno o los contornos seleccionados.
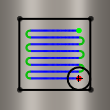
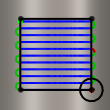
| Contorno interior de la herramienta | Centro de la herramienta en el contorno | Contorno exterior de la herramienta |
 |
 |
 |
| Toda la herramienta permanece en el interior del contorno. Por lo tanto, toda la superficie contenida por el contorno podría no ser mecanizada. | El contorno limita el centro de la herramienta. Este parámetro asegura que se mecanice toda la superficie en el interior del contorno. Sin embargo, las áreas situadas fuera del contorno o los contornos también podrían mecanizarse. | La trayectoria de herramienta se crea dentro del contorno, pero la arista de la herramienta se puede mover en la arista externa del contorno. |
Desfase adicional
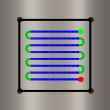
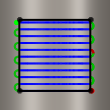
Se puede aplicar un desfase adicional al contorno o los contornos seleccionados y a la contención de la herramienta. Un valor positivo desfasa el contorno hacia fuera a menos que la contención de la herramienta sea Interior, en cuyo caso un valor positivo realizará el desfase hacia dentro.
Los ejemplos se muestran con la Contención de la herramienta establecida en Centro de la herramienta en el contorno.
| Desfase negativo | Sin desfase | Desfase positivo |
 |
 |
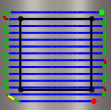 |
| La herramienta está desfasada hacia dentro | La herramienta permanece en el contorno | La herramienta está desfasada hacia fuera |
Para garantizar que la arista de la herramienta se solape con el contorno, seleccione el método de contención de la herramienta Exterior y especifique un valor positivo reducido.
Para garantizar que la arista de la herramienta se separe completamente del contorno, seleccione el método de contención de la herramienta Interior y especifique un valor positivo reducido.
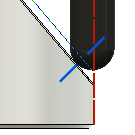
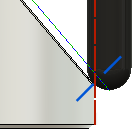
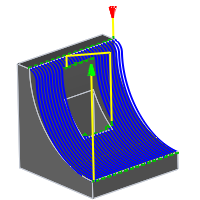
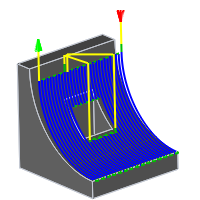
Límite por punto de contacto
Si esta opción está activada, extiende los límites del Contorno de mecanizado de la posición de corte hasta el punto en el que la herramienta toca la pieza, en lugar de la posición central de las herramientas. En la siguiente ilustración, la línea roja indica la selección de la arista del contorno de mecanizado, vista a través del plano de la herramienta. La línea azul indica el punto de contacto de la herramienta.
La diferencia se ilustra a continuación en una ruta de herramienta Paralela con una fresa con punta de bola.
| Sin seleccionar | Seleccionado | |
 |
 |
|
 |
 |
Mecanizar sobre y dentro de agujeros/cajeras
Cuando se selecciona, la ruta de herramienta puede continuar a través de agujeros y cajeras en lugar de rodear todas las aberturas. Defina Tamaño máx. de agujero mayor que el diámetro del agujero para taparlo. Fusion mecaniza el hueco tapado como si no estuviera presente y también mecaniza su suelo. Los huecos con un tamaño superior al tamaño máximo del agujero no están tapados; la ruta de herramienta los rodea.
El movimiento continuo crea una ruta de herramienta más uniforme en el área plana y elimina la necesidad de aplicar parches a las áreas de agujero abiertas.
| Seleccionado | Sin seleccionar | |
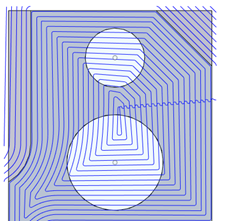 |
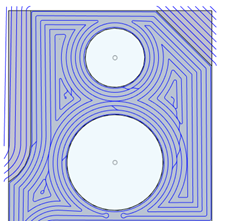 |
Tamaño máx. de agujero
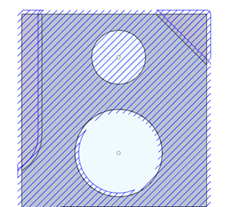
Controla qué agujeros y cajeras se tapan cuando se selecciona Mecanizar sobre y dentro de agujeros/cajeras. Los huecos con un diámetro inferior a este valor se tapan y se mecanizan. Los huecos mayores que este valor no se tapan; la ruta de herramienta los rodea.
En el siguiente ejemplo, el agujero de arriba tiene un diámetro de 30 mm y el de abajo de 50 mm.
Si se introduce un valor de Tamaño máx. de agujero de 40 mm, se generará una ruta de herramienta sobre el agujero de arriba y no se generará nada sobre el de abajo.
Mecanizado de apoyo
Limita la operación para eliminar solo el material que una herramienta u operación anterior no ha podido eliminar. Apoyo es la abreviatura de REmaining STock (material restante).
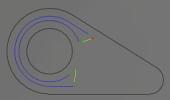
Mecanizado de apoyo activado
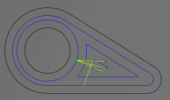
Mecanizado de apoyo desactivado
Origen
Especifica cómo identificar las zonas sin mecanizar de una pieza en las que todavía queda material por eliminar. La trayectoria resultante solo apunta a zonas sin mecanizar.
- De operaciones anteriores: tiene en cuenta el material eliminado por operaciones anteriores y mecaniza lo que queda.
- De cuerpos: permite especificar cuerpos sólidos que representan regiones sin mecanizar.
- Del material de configuración: utiliza el material definido en la configuración para representar las regiones sin mecanizar.
Límite de detección
Ignora las regiones de material restante menores en profundidad que el valor especificado. La ventaja de cortar estas regiones es muy pequeña en comparación con el tiempo de mecanizado adicional. Nota: El valor especificado debe ser mayor que el valor de Tolerancia de la ruta de herramienta. Límite de detección tiene en cuenta el material a dejar. Esto significa que el mecanizado de restos detecta y mecaniza el material que es mayor que la suma del valor de límite de detección y el valor de material a dejar.
Extensión
Amplía las áreas de material restante detectadas para que se solapen con las áreas circundantes mecanizadas con una herramienta diferente. El mecanizado de las áreas solapadas fusiona las áreas, lo que mejora el acabado de la superficie.
Administrador de superficies
Permite especificar superficies para mecanizar, evitar, ignorar o marcar como instalaciones para evitar durante el cálculo de la trayectoria. Para obtener más información, consulte la página Administrador de superficies.
 Parámetros de la ficha Alturas
Para Geometría de espacio libre, consulte Geometría de espacio libre.
Para las alturas de mecanizado, consulte Configuración de alturas de mecanizado y:
 Parámetros de la ficha Pasadas
Tolerancia
La tolerancia de mecanizado es la suma de las tolerancias utilizadas para la generación de la ruta de herramienta y la triangulación de geometría. Las tolerancias de filtro adicionales se deben añadir a esta tolerancia para obtener la tolerancia total.
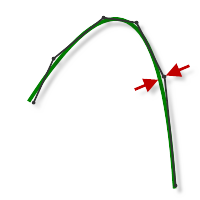 |
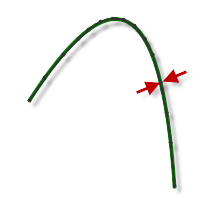 |
| Tolerancia libre 0,100 | Tolerancia reducida 0,001 |
El movimiento de contorneo de la máquina CNC se controla mediante los comandos G1 de línea y G2/G3 de arco. Para que esto sea posible, Fusion linealiza las rutas de herramienta de spline y superficie para acercarlas, y crea muchos segmentos de línea cortos para aproximarse a la forma deseada. La precisión con que la ruta de herramienta se ajusta a la forma deseada depende en gran medida del número de líneas utilizado. El uso de más líneas proporciona una ruta de herramienta más aproximada a la forma nominal de la spline o superficie.
Insuficiencia de datos
Siempre es tentador usar tolerancias muy ajustadas, pero existen compensaciones, tales como tiempos de cálculo de ruta de herramienta más prolongados, archivos de código G de gran tamaño y movimientos de línea muy cortos. Las dos primeras no suponen un gran problema, ya que Fusion realiza el cálculo muy rápido y los controles más modernos tienen 1 MB de RAM como mínimo. Sin embargo, los movimientos de línea cortos, en combinación con velocidades de avance altas, pueden causar un fenómeno que se conoce como "insuficiencia de datos".
La insuficiencia de datos se produce cuando el control se satura con datos que no puede mantener. Los controles de CNC solo pueden procesar un número finito de líneas de código (bloques) por segundo. Es posible que la cantidad sea de tan solo 40 bloques/segundo en máquinas antiguas y de 1000 bloques/segundo o más en máquinas más modernas, como el control Haas Automation. Los movimientos de línea cortos y las velocidades de avance altas pueden forzar una velocidad de procesamiento superior a la que el control puede gestionar. Si esto sucede, la máquina debe detenerse después de cada movimiento y esperar al siguiente servomando desde el control.
Tipo
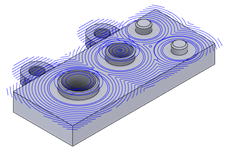
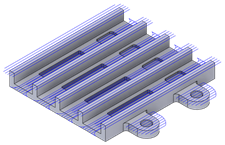
Genera una ruta de herramienta similar a la estrategia Desfase (cajera), Paralela o Perfilado.
| Desfase | Paralelo | Perfil |
 |
 |
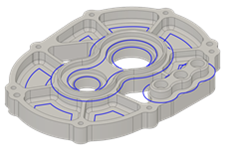 |
| Útil para el mecanizado de geometrías complejas, como las regiones circulares múltiples. Hay un desfase entre las pasadas. Hay opciones disponibles para optimizar la ruta de herramienta sobre las cajeras abiertas y generar una ruta de herramienta de estilo espiral para el mecanizado continuo. | Útil para el mecanizado de geometrías más sencillas, como las regiones rectangulares largas. Las pasadas están dispuestas en líneas rectas y no tienen esquinas. Las esquinas en la ruta de herramienta suelen ralentizar la máquina y pueden provocar marcas en la superficie. | Útil para el mecanizado de transiciones de suelo a muro alrededor de cajeras e islas. Genera una única pasada de estilo de perfil a lo largo de los contornos que cumple los requisitos en lugar de mecanizar toda el área plana. |
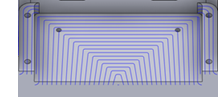
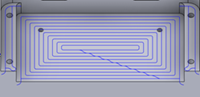
Optimizar cajeras abiertas
Si esta opción está activada, la herramienta se acercará desde los lados abiertos de una cajera. Esto da lugar a movimientos de entrada más eficaces, como una extensión tangencial corta en lugar de un movimiento de rampa, y a mejores condiciones de corte.
- Reduce los cortes de la herramienta de anchura completa.
- Reduce las esquinas pronunciadas en la ruta de herramienta.
Si esta opción está desactivada, se restringe la entrada de la herramienta al área de corte desde el exterior de la pieza. Esto puede ser útil para evitar abrazaderas o accesorios que puedan estorbar. Hay menos levantadas de la herramienta, lo que la hace más rápida para el mecanizado de materiales más blandos como la espuma, donde las condiciones de corte no son tan críticas.
| Seleccionado | Sin seleccionar | |
 |
 |
|
| Los movimientos de corte pueden solapar la arista del área de corte. | Los movimientos de corte están contenidos dentro del área de corte. |
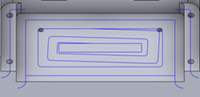
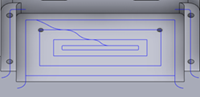
Espiral
Genera una ruta de herramienta de estilo espiral que tiene movimientos de unión mínimos entre las pasadas, lo que da como resultado un mejor acabado de las superficies.
| Seleccionado | Sin seleccionar | |
 |
 |
Dirección de la pasada
Disponible cuando Tipo es Paralelo. Especifica cómo se determina la dirección de las pasadas.
- Automático: determina automáticamente la dirección más adecuada para las pasadas teniendo en cuenta la región plana subyacente. Por lo general, esto reduce el número total de pasadas necesarias. Una reducción en el número de pasadas significa menos movimientos de entrada o salida, lo que ayuda a respetar el tiempo de mecanizado estimado.
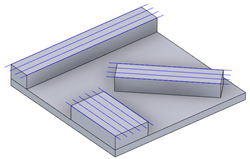
Dirección automática.
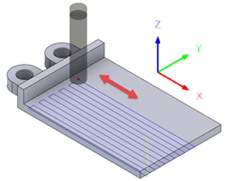
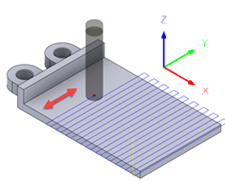
Manual: especifica la dirección de todas las pasadas. Utilice Dirección de la pasada manual para definir el ángulo. Un valor de 0 grados es paralelo al eje X del SCT. Un valor de 90 grados es paralelo al eje Y del SCT.
Por ejemplo, se puede utilizar una dirección de pasada manual en lugar de una dirección automática cuando esta última da como resultado pasadas que llegan hasta una pared, por lo que la herramienta toca la pared varias veces y puede dejar marcas no deseadas.
| Dirección automática | Dirección de pasada manual = 90 grados |
 |
 |
Paso lateral
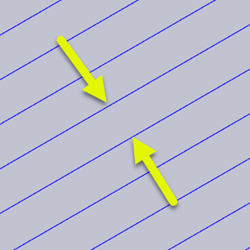
La distancia de paso lateral entre los cortes.
Desviación de suavizado (%)
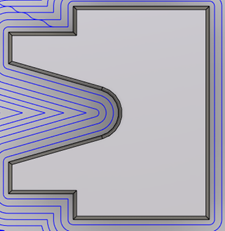
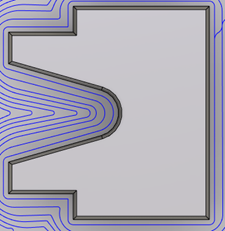
Un ajuste de escala deslizante entre el 0 % y el 25 %, que representa una desviación de la ruta de sobrepasada real. Esto crea un movimiento fluido para la ruta de herramienta de mecanizado, para reducir las esquinas pronunciadas.
La desviación de suavizado se aplica a los cortes interiores y no afecta a la precisión del corte final del perfil.
| 0 % de desviación | 25 % de desviación | |
 |
 |
Distancia de extensión tangencial
Se utiliza en los contornos abiertos para extender el inicio y el final de la cadena seleccionada o de varias cadenas. De esta forma, se crea una extensión lineal de tangente según el ángulo de los puntos iniciales y finales. Esta es una extensión de la geometría seleccionada.
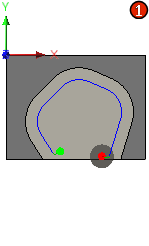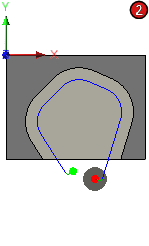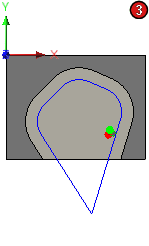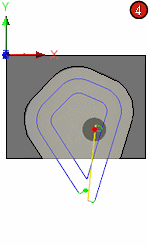 |
1: sin extensión 2: extensión de 12 mm 3: pasada única; gran extensión 4: varias pasadas de acabado establecidas en 2 |
Si la distancia de extensión provoca un solapamiento de una sola cadena, la intersección se recortará en un contorno cerrado.
Dirección de corte de perfil
La Dirección de corte de perfil le permite controlar si Fusion debe crear un corte Concurrente o Convencional o un corte en Ambos sentidos de la superficie.
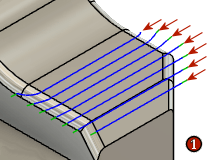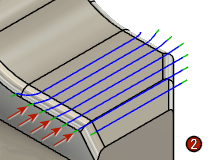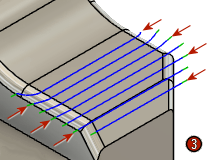 |
1. Corte concurrente 2. Corte convencional 3. Ambos sentidos |
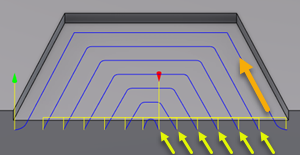
Cortar interior en ambos sentidos
Si esta opción está activada, se alterna entre los cortes concurrentes y convencionales para todas las pasadas interiores. El corte final se controla mediante el parámetro Dirección de corte de perfil (ilustrado por la flecha naranja).
Si esta opción está desactivada, la Dirección de corte de perfil determina la dirección de todos los cortes.
| Seleccionado | Sin seleccionar | |
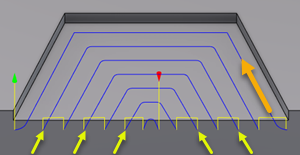 |
 |
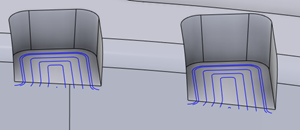
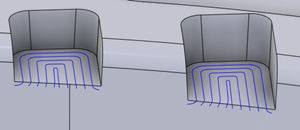
Pasada de acabado
Si esta opción está activada, se puede añadir una pasada de acabado para el paso lateral final.
El paso lateral final es cuando la herramienta se engancha al suelo, pero también a las paredes laterales cercanas. Tener una pasada adicional ayuda a conseguir un corte más fino y un mejor acabado superficial.
| Seleccionado | Sin seleccionar | |
 |
 |
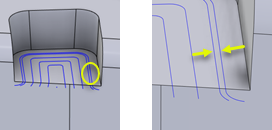
Sobrepasada de acabado
Distancia entre las pasadas finales, que suele ser menor que el valor de sobrepasada.
Varias profundidades
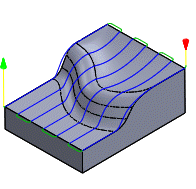
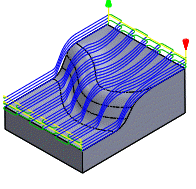
Active esta opción para realizar cortes de varias profundidades. Varias profundidades es útil para eliminar una cantidad fija de material mediante la creación de varias pasadas de desfase de Z incrementales. Está disponible en muchas de las estrategias de acabado 3D. Las siguientes imágenes se muestran con Paralelo 3D.
| Sin seleccionar | Seleccionado | |
 |
 |
|
| Pasada única de profundidad Z | Se muestra con tres pasadas en Z |
Profundidad total
La cantidad total de material a eliminar de la superficie.
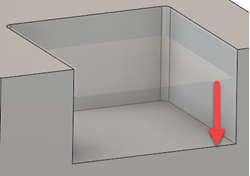
Reducción máxima
La cantidad a reducir entre los cortes de nivel Z.
Reducción de acabado
La cantidad a reducir en el corte final de nivel Z.
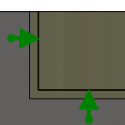
Material a dejar
Un valor de material positivo deja material para posteriores operaciones de desbaste o acabado. Las operaciones de desbaste suelen dejar una pequeña cantidad de material para un corte de acabado de precisión.
Un valor de material negativo elimina todo el material que supera la superficie o el contorno de la pieza. Esta técnica se suele usar en el mecanizado de electrodos para permitir un explosor o para cumplir los requisitos de tolerancia de una pieza.
Un valor de cantidad de material cero (0,0) elimina todo el material sobrante hasta la geometría seleccionada.
| Positivo | Sin material | Negativo |
 |
 |
 |
Material radial (pared) a dejar
El parámetro Material radial a dejar controla la cantidad de material que se debe dejar en la dirección radial (perpendicular al eje de la herramienta), es decir, en el lado de la herramienta.
Material axial (planta) a dejar
El parámetro Material axial a dejar controla la cantidad de material que se deja en la dirección axial (a lo largo del eje Z), es decir, en la parte inferior de la herramienta.
| Radial: material de pared | Radial y axial | Axial: material de planta |
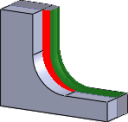 |
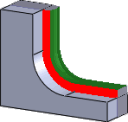 |
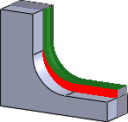 |
Para las superficies que no son exactamente verticales, Fusion interpola entre los valores de material axial (planta) y radial (pared) que se dejará, de modo que el material que queda en la dirección radial de estas superficies podría ser distinto del valor especificado, según la inclinación de la superficie y el valor de material axial que se dejará.
Si se cambia el material radial a dejar, el material axial a dejar se define automáticamente en la misma cantidad, a menos que se introduzca manualmente el valor de material axial a dejar.
Cuando se utiliza un cortador de bola o de radio, el material axial negativo debe ser menor o igual que el radio de esquina de la herramienta seleccionada.
Empalmes
Active esta opción para introducir un radio de empalme.
Radio de empalme
Especifique un radio de empalme.
Suavizado
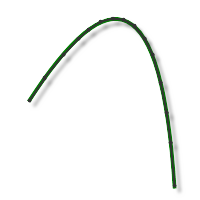
Suaviza la ruta de herramienta mediante la eliminación de los puntos excesivos y los arcos accesorios cuando es posible dentro de la tolerancia de filtrado especificada.
 |
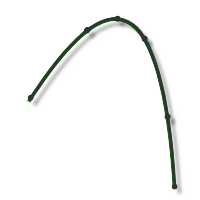 |
| Suavizado desactivado. | Suavizado activado. |
El suavizado se utiliza para reducir el tamaño del código sin que ello afecte a la precisión. El suavizado sustituye líneas colineales por una línea y arcos tangentes para reemplazar varias líneas en áreas curvas.
Los efectos del suavizado pueden ser considerables. El tamaño del archivo de código G se puede reducir un 50 % o más. La máquina funcionará de forma más rápida y constante, y mejorará el acabado de la superficie. La cantidad de reducción de código depende de cómo la ruta de herramienta se preste al suavizado. Las rutas de herramienta situadas principalmente en un plano principal (XY, XZ, YZ), como las rutas paralelas, se filtran bien. Las otras, como las de festoneado 3D, se reducen menos.
Tolerancia de suavizado
Especifica la tolerancia de filtro de suavizado.
El suavizado funciona mejor cuando la Tolerancia (la precisión con la que se genera la ruta linealizada original) es igual o mayor que la Tolerancia de suavizado (accesorio de arco de línea).
Optimización del avance
Especifica que el avance debería reducirse en las esquinas.
Cambio direccional máximo: especifica el cambio angular máximo permitido antes de la reducción de la velocidad de avance.
Radio de avance reducido: especifica el radio mínimo permitido antes de la reducción del avance.
Distancia de avance reducida: especifica la distancia de reducción del avance antes de una esquina.
Velocidad de avance reducida: especifica la velocidad de avance reducida que se va a utilizar en las esquinas.
Solo las esquinas interiores: active esta opción para reducir únicamente la velocidad de avance en las esquinas interiores. Actívela para reducir la velocidad de avance solo en las esquinas interiores.
 Parámetros de la ficha Vinculación
Directiva de retracción
Controla el modo en que la herramienta se desplaza entre las pasadas de corte.
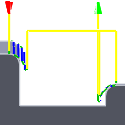
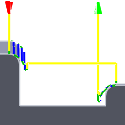
Retracción total: retrae completamente la herramienta hasta la Altura de retracción al final de la pasada antes de situarse sobre el inicio de la pasada siguiente.
Retracción mínima: asciende en línea recta hasta la altura mínima en la que la herramienta queda libre de la pieza de trabajo, más cualquier distancia de seguridad especificada.
| Retracción total | Retracción mínima |
 |
 |
Modo de velocidad de avance alta
Especifica cuando los movimientos rápidos deben generarse como rápidos verdaderos (G0) y cuando deben generarse como movimientos de velocidad de avance alta (G1).
- Conservar el movimiento rápido: todos los movimientos rápidos se conservan.
- Conservar el movimiento rápido axial y radial: los movimientos rápidos que se desplazan solo horizontalmente (radiales) o verticalmente (axiales) se generan como rápidos verdaderos.
- Conservar el movimiento rápido axial: solo los movimientos rápidos que se desplazan verticalmente.
- Conservar el movimiento rápido radial: solo los movimientos rápidos que se desplazan horizontalmente.
- Conservar el movimiento rápido axial simple: solo los movimientos rápidos que se desplazan en un eje (X, Y o Z).
- Utilizar siempre un avance alto: los movimientos rápidos (movimientos de avance alto) se generan como movimientos G01 en lugar de como movimientos rápidos (G0).
Normalmente, este parámetro está definido para evitar colisiones en movimientos rápidos en las máquinas que realizan movimientos de "pata de perro" a una velocidad alta.
Velocidad de avance alta
Velocidad de avance de los movimientos rápidos que se generan como G1 en lugar de G0.
Distancia segura
Distancia mínima entre la herramienta y las superficies de la pieza durante los movimientos de retracción. La distancia se mide después de aplicar el material a dejar, de modo que si se utiliza un valor de material a dejar negativo, deberán tomarse precauciones para garantizar que la distancia segura sea suficiente para evitar colisiones.
Direcciones y transiciones
Estos parámetros controlan la forma en que la ruta de herramienta debe entrar y salir de los cortes de la ruta de herramienta. Consiste en una combinación de movimientos lineales y circulares.
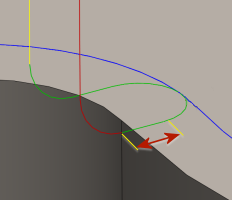
Movimientos de entrada
| Radio de entrada guía vertical | Movimiento lineal de entrada | |
 |
 |
|
| El radio del arco vertical para suavizar la entrada en la ruta de herramienta. | La distancia lineal para suavizar la entrada en la ruta de herramienta. |
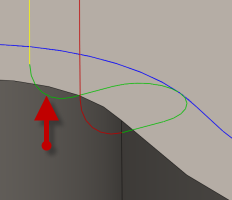
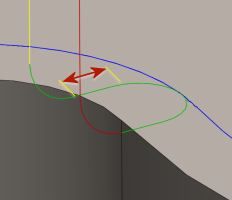
Movimientos de salida
| Radio de salida guía vertical | Movimiento lineal de salida | |
 |
 |
|
| El radio del arco vertical para suavizar la salida de la ruta de herramienta. | La distancia lineal para suavizar la salida de la ruta de herramienta. |
Tipo de rampa
Especifica el modo en que desciende el cortador para cada profundidad de corte.
| Hélice | Zig-Zag | Perfil |
 |
 |
 |
Ángulo de ascenso (grados)
Especifica el ángulo de ascenso máximo.
Reducción de rampa máxima
Especifica la reducción máxima por revolución en el perfil de ascenso. Este parámetro permite restringir la carga de la herramienta al realizar cortes de anchura completa durante el ascenso.
Altura del espacio libre de la rampa
Altura de la rampa sobre el nivel del material actual.
Espacio libre radial de la rampa
Especifica la distancia mínima hasta el contorno de hélice de entrada.
Diámetro de rampa helicoidal
Especifica el diámetro de la rampa helicoidal.
Diámetro de rampa mínimo
Especifica el diámetro mínimo de la rampa.