[2D 面取り]のリファレンス
2D 面取りはパーツ上にベベルされたエッジを作成するために使用されます。[エッジ]または[スケッチ]を選択します。テーパの付いたツールが必要です。
モデリングされた面取りのないパーツの鋭角エッジを選択します。面取りがモデリングされている場合は、面取りの下部エッジを選択します。
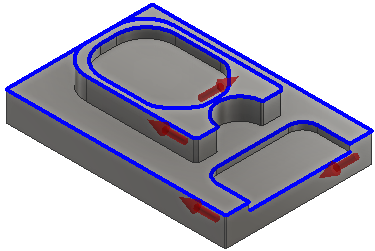 鋭角エッジの選択。 |
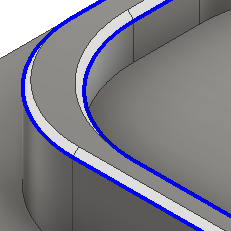 モデリングされたエッジの選択。 |
[製造] > [ミル] > [2D] > [2D 面取り] 
詳細については、「面取りフライス加工」のビデオをご覧ください。
 [工具]タブの設定
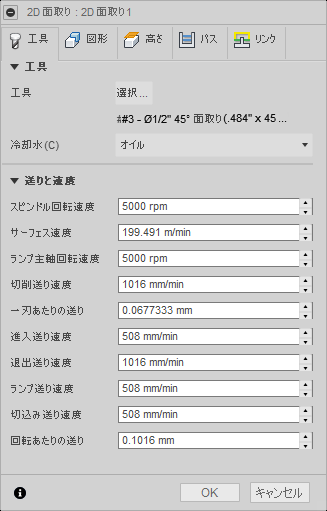
クーラント
マシン ツールで使用される冷媒の種類を選択します。種類によってはマシンのポスト プロセッサと組み合わせられない場合があります。
送りおよび速度
スピンドルおよび送り速度の切削パラメータ。
- 主軸回転速度: 回転/分(RPM)で表す主軸の回転速度
- 周速度: 工具の切削エッジを材料が通過する速度(SFM または m/min)
- ランプ主軸回転速度: ランプ移動実行時の主軸の回転速度
- 切削送り速度: 通常の切削移動に使用される送り速度。単位はインチ/分または mm/分
- 1 刃あたりの送り: 1 刃あたりの送り(FPT)として表される切削送り速度
- 進入送り速度: 切削動作への進入時に使用される送りです。
- 退出送り速度: 切削動作からの退出時に使用される送りです
- ランプ送り速度: ストックにらせんランプを行うときに使用する送りです
- 切込み送り速度: ストックに切り込むときに使用する送りです
- 回転あたりの送り: 回転あたりの送りとして表される切込み送り速度
 [形状]タブの設定
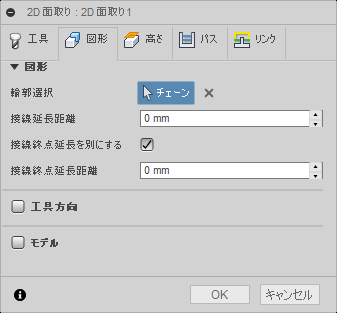
形状
[エッジ]または[スケッチ]を選択できます。連続する図形が自動的にチェーンされます。
輪郭選択
モデリングされた面取りのないパーツの鋭角エッジを選択します。面取りがモデリングされている場合は、面取りの下部エッジを選択します。
接線延長距離
開いた輪郭に使用し、選択したチェーンの始点と終点を延長します。これにより、始点と終点の角度に基づいて、接線の直線延長が作成されます。これは、選択した図形の延長です。
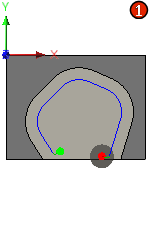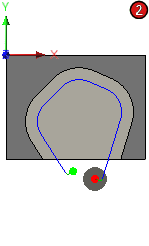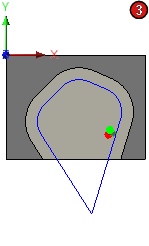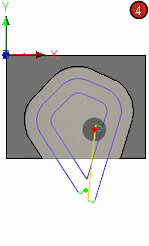 |
延長距離によって単一のチェーンのオーバーラップが発生する場合、交差はトリムされ、閉じた境界になります。 |
接線終点延長を別にする
異なる終端延長の長さの値を入力するには、このオプションを選択します。
接線終点延長距離
終了位置を延長する距離を指定します。
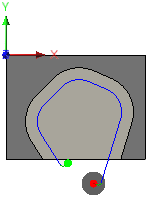
16 mm 始点延長および 5 mm 終点延長
工具方向
座標系の方向と原点のオプションの組み合わせを使用して工具方向を決定する方法を指定します。
[方向] ドロップダウン メニューは、X、Y および Z 座標軸の方向を設定するための次のオプションを提供します。
- WCS 方向設定: 工具方向に現在の設定のワーク座標系(WCS)を使用します。
- モデルの方向: 工具方向に現在のパーツの座標系(WCS)を使用します。
- Z 軸/平面、X 軸を選択: 1 つの面またはエッジを選択して Z 軸を定義し、別の面またはエッジを選択して X 軸を定義します。Z 軸と X 軸は両方とも 180 度反転させることができます。
- Z 軸/平面、Y 軸を選択: 1 つの面またはエッジを選択して Z 軸を定義し、別の面またはエッジを選択して Y 軸を定義します。Z 軸と Y 軸は両方とも 180 度反転させることができます。
- X 軸、Y 軸を選択: 1 つの面またはエッジを選択して X 軸を定義し、別の面またはエッジを選択して Y 軸を定義します。X 軸と Y 軸は両方とも 180 度反転させることができます。
- 座標系の選択: モデル内の Inventor ユーザ座標系(UCS)からこの操作のための特定の工具方向を設定します。これは、既存の座標系の原点と方向の両方を使用します。操作に適した点および面がモデルに含まれていない場合はこれを使用します。**
[原点] ドロップダウン メニューには、座標系の原点を配置するための次のオプションがあります。
- WCS 原点設定: 工具原点に現在のセットアップのワーク座標系(WCS)の原点を使用します。
- モデル原点: 工具原点に現在のパーツの座標系(WCS)の原点を使用します。
- 選択された点: 座標系の原点に頂点またはエッジを選択します。
- ストック ボックス点: 座標系の原点にストック境界領域上の点を選択します。
- モデル ボックス点: 座標系の原点にモデル境界領域上の点を選択します。
モデル
設定で定義されたモデルのジオメトリ(サーフェス/ボディ)はオーバーライドすることができます。
セットアップ モデルを含める
既定では有効になっています。操作で選択したモデルのサーフェスに加えて、セットアップで選択したモデルも含まれます。このチェックボックスをオフにすると、操作で選択したサーフェス上にのみツールパスが生成されます。
 [高さ]タブの設定
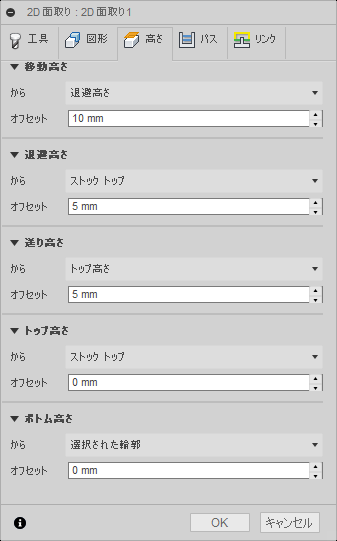
加工高さについては、「加工高さを設定する」を参照してください。
 [パス]タブの設定
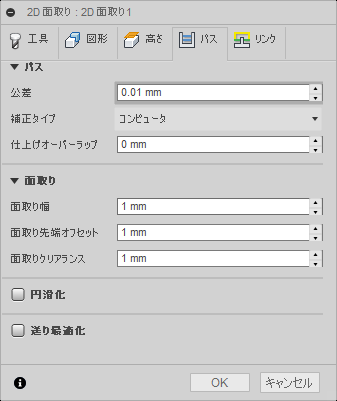
許容差
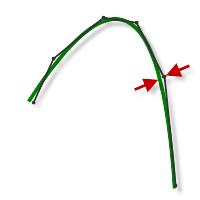
スプラインや楕円などの図形を線形化する際に使用する許容差です。この許容差は、最大弦の距離として解釈されます。
 |
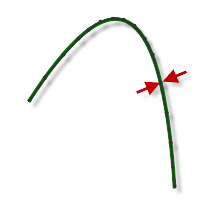 |
| 緩い許容差 .100 | 厳しい許容差 .001 |
工作機械の輪郭動作は、線分 G1 および円弧 G2、G3 コマンドを使用してコントロールされます。これに対応するには、線形化することにより Fusion をスプラインおよびサーフェス ツールパスに近づけ、多数の短い線分セグメントを作成して目的の形状に近似させます。ツールパスを目的の形状にどの程度正確に一致させられるかは使用する線分の数に大きく依存します。より多くの線分を作成することによりスプラインまたはサーフェスの呼び形状により近似したツールパスになります。
データ枯渇
非常に厳しい許容差を常に使用することは魅力的ですが、ツールパス計算時間が長くなる、G コード ファイルが大きくなる、線分移動が非常に短くなるなどのデメリットもあります。Fusion の計算は非常に高速で、最近のほとんどの制御機には少なくとも 1 MB の RAM があるため、最初の 2 つはさほど大きな問題ではありません。しかし、短い線の移動が高速の送り速度と組み合わされると、データ枯渇として知られる現象が発生することがあります。
データ枯渇は制御機がデータを処理しきれなくなった場合に発生します。CNC 制御機が 1 秒あたりに処理できるコード(ブロック)の行数は有限です。古いコンピュータ上では 40 ブロック/秒と少なく、HAAS 自動化コントロールのような新しいコンピュータ上では 1,000 ブロック/秒以上です。短い線分移動と高い送り速度では、制御機が処理することができる以上の処理速度を強制することができます。そのような場合は、各移動後にマシンが一時停止し、制御機からの次のサーボ コマンドを待機する必要があります。
補正タイプ
補正タイプを指定します。
- [コンピュータ] : 工具補正は、選択した工具の直径に基づいて Fusion によって自動的に計算されます。ポスト処理後の出力には、G41/G42 コードではなく補正されたパスが直接含まれています。
- [摩耗補正]: [コンピュータ]が選択された場合のように機能しますが、G41/G42 コードも出力します。これにより工作機のオペレータは、工具サイズの差を負の値で入力することによってマシン制御機で工具の摩耗を調整できます。
- [逆摩耗補正] : 摩耗補正の調整が正の数として入力される点を除き、 [摩耗補正] オプションと同じです。
仕上げオーバーラップ
仕上げオーバーラップとは、工具が退出する前にエントリ点を越える距離です。仕上げオーバーラップを指定すると、エントリ ポイントの材料が適切に除去されます。
 仕上げオーバーラップなし |
 仕上げオーバーラップ 0.25 インチ |
面取り幅
面取りサイズを調整する量です。
 鋭角エッジに追加される面取り幅 |
|
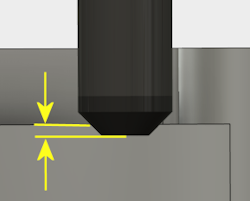
面取り先端オフセット
面取りのエッジを越えて工具先端を延長する量です。
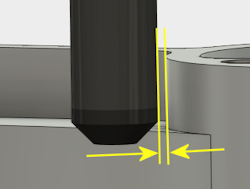
面取りクリアランス
この値では、面取りされていないモデル形状から工具を退避する必要がある距離を指定します。
円滑化
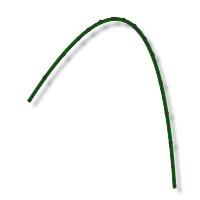
指定されたフィルタリング許容差内で可能な余分点を削除し円弧をフィッティングさせることで、ツールパスを円滑化します。
 |
 |
| 円滑化をオフ | 円滑化をオン |
円滑化は精度を犠牲にすることなくコードサイズを減らすために使用されます。円滑化は、同一直線上の線を 1 本の線分と接線円弧で置換することにより、曲線領域内の複数の線分に置換します。
円滑化の効果は劇的である場合があります。G コード ファイル サイズが 50% 以上減少する可能性があります。マシンがより速くスムーズに実行され、サーフェス仕上げが改善されます。コードの削減量はツールパスが円滑化に適しているかによって異なります。平行パスなどの主に主平面にあるツールパス(XY、XZ、YZ)は、フィルタが良く機能します。3D スキャロップなどを行わないものは削減量が少なくなります。
円滑化トレランス
円滑化フィルタの許容差を指定します。
円滑化は、トレランス(オリジナルの線形化パスが生成される精度)が円滑化(線分円弧継手)のトレランスと等しいか大きい場合に最適に機能します。
送り最適化
コーナーで送りが減速するように指定します。
最大方向変更
送り速度を減速する前の最大角度変更を指定します。
短縮された送り半径
送りが減速する前の最小半径を指定します。
短縮された送り距離
コーナー前での送り減速の距離を指定します。
短縮された送り速度
コーナーで使用する減速された送り速度を指定します。
内側コーナーのみ
内側のコーナーの送り速度のみを減速することができます。
 [リンク]タブの設定
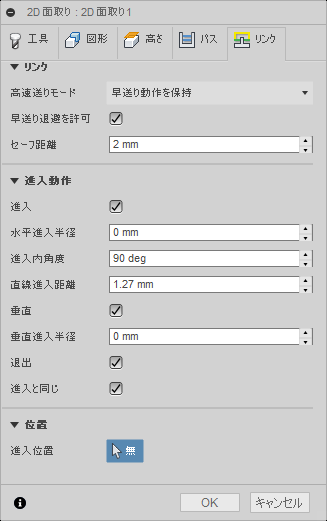
高速送りモード
早送り動作を真に高速(G0)として出力する場合、および高速送り動作(G1)として出力する場合を指定します。
- 早送り動作を保持: すべての早送り動作を保持します。
- 軸方向と径方向早送り動作を保持: 水平(径方向)もしくは垂直(軸方向)にのみ移動する早送り動作が、実際の早送りとして出力されます。
- 軸方向早送り動作を保持: 垂直方向の早送り動作のみを保持します。
- 径方向早送り動作を保持: 水平方向の早送り動作のみを保持します。
- 単一軸の早送り動作を保持: 1 つの軸(X、Y、または Z)の早送り動作のみを保持します。
- 高速送り速度を保持: 早送り動作(G0)の代わりに(高速送り動作) G01 として早送り動作を出力します。
このパラメータは、通常は「ドッグレッグ」動作を高速で実行するマシンへの高速の衝突を回避するように設定されます。
高速送り速度
G0 の代わりに G1 として早送り動作の出力に使用する送り速度です。
急速な短縮を許可
有効にすると、退避が早送り動作(G0)として実行されます。退出送り速度での退避を強制的に無効にします。
セーフ距離
退避動作時の工具とパーツ サーフェス間の最短距離です。距離は仕上げ代が適用された後に測定されるため、負の仕上げ代を使用する場合は、セーフ距離が衝突を回避するのに十分な大きさであることを特に注意して確認する必要があります。
進入
進入の生成を有効にします。
進入
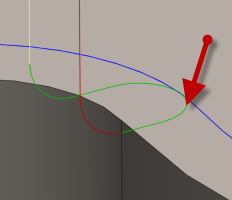
水平進入半径
水平進入動作の半径を指定します。
 水平進入半径
進入内角度
進入円弧のスイープを指定します。
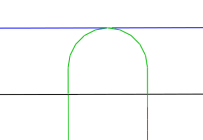 内角度 @ 90 度 |
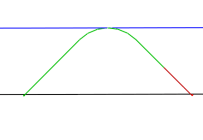 内角度 @ 45 度 |
直線進入距離
コントローラでの半径補正を有効にする、直線進入の移動の長さを指定します。
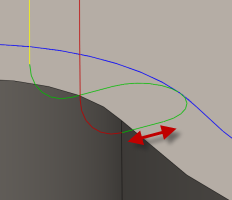
直線進入距離
直交
進入および退出円弧の接線延長を円弧に対して直交する移動に置き換えます。
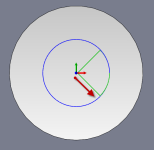
直交の進入および退出で表示
例: できるだけ大きな進入円弧(円弧が大きいほど停留の跡の可能性が少なくなります)を有するボアで、ボアの側面に延長されるため接線の直線進入が不可能な場合です。
垂直進入半径
進入が進入からツールパスに移動するときに円滑化される垂直円弧の半径です。
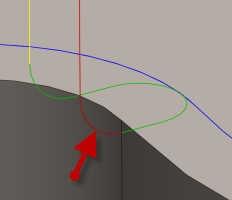
垂直進入半径
退出
退出の生成を有効にします。
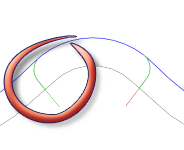
退出
進入と同じ
退出の定義を進入の定義と同一に指定します。
水平退出半径
水平退出動作の半径を指定します。
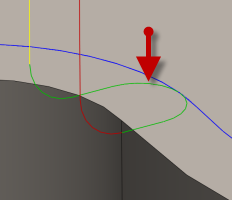
水平退出半径
退出内角度
退出円弧のスイープを指定します。
直線退出距離
コントローラでの半径補正を無効にする、直線退出の移動の長さを指定します。
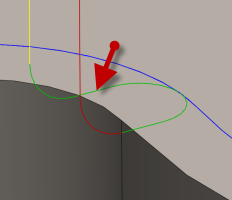
直線退出距離
直交
進入および退出円弧の接線延長を円弧に対して直交する移動に置き換えます。
直交の進入および退出で表示
例: できるだけ大きな進入円弧(円弧が大きいほど停留の跡の可能性が少なくなります)を有するボアで、ボアの側面に延長されるため接線の直線進入が不可能な場合です。
垂直退出半径
垂直退出の半径を指定します。
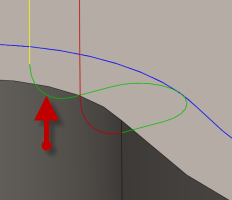
垂直退出半径
進入位置
工具の進入位置付近の図形を選択します。