Gravieren - Referenz
Gravieren bearbeitet entlang der Konturen mit V-förmigen Fasenwerkzeugen. Wählen Sie das Profil mit Kanten, Skizzen oder Flächen aus. Die Spitze des Werkzeugs wird verwendet, um scharfe Kanten an den Kavitätsecken zu erstellen.
Fertigen > Fräsen > 2D > Gravieren 
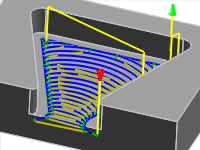
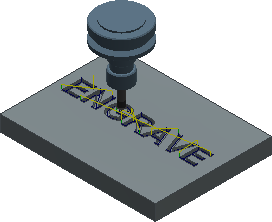 Für die ausgewählten Kanten erstellter Werkzeugweg |
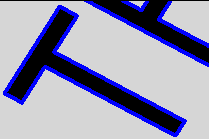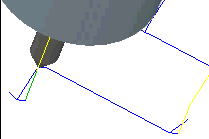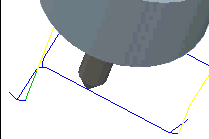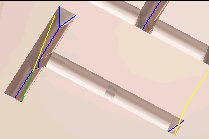 Die Kante ist ausgewählt (blau). Der Bereich ist ausgeräumt. Die Ecken werden mit dem Werkzeug zugespitzt. |
 Einstellungen auf der Registerkarte Werkzeug
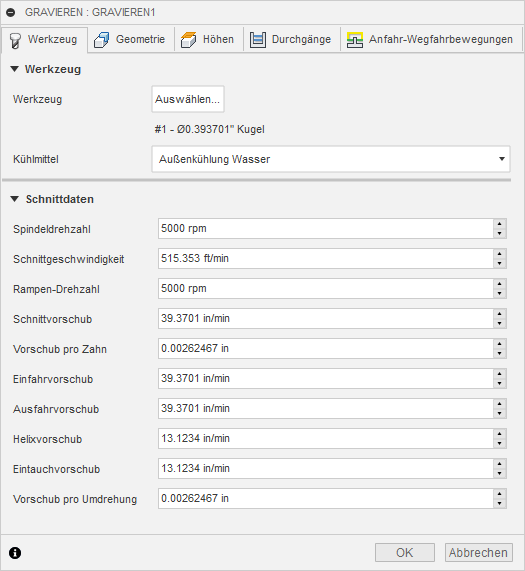
Kühlmittel
Wählen Sie die Art des Kühlmittels aus, das für die Werkzeugmaschine verwendet wird. Nicht alle Arten funktionieren mit allen Maschinen-Postprozessoren.
Vorschub und Drehzahl
Spindel- und Vorschub-Schnittparameter.
- Spindeldrehzahl - Drehzahl der Spindel in Umdrehungen pro Minute (RPM)
- Schnittgeschwindigkeit - Die Geschwindigkeit, mit der das Material über die Schnittkante des Werkzeugs geführt wird (SFM oder m/min)
- Rampen-Drehzahl - Die Drehzahl der Spindel während der Ausführung von Rampenbewegungen
- Schnittvorschub - Vorschub für reguläre Schnittbewegungen. Ausgedrückt in Zoll/Minute (IPM) oder mm/min
- Vorschub pro Zahn - Der Schnittvorschub, ausgedrückt als Vorschub pro Zahn (FPT)
- Einfahrvorschub - Vorschub bei der Einfahrt in eine Schnittbewegung.
- Ausfahrvorschub - Vorschub bei der Ausfahrt aus einer Schnittbewegung.
- Helixvorschub - Der bei helikalen Rampenbewegungen in das Rohteil verwendete Vorschub.
- Eintauchvorschub - Der beim Eintauchen in das Rohteil verwendete Vorschub
- Vorschub pro Umdrehung - Der Eintauchvorschub, ausgedrückt als Vorschub pro Umdrehung
 Einstellungen auf der Registerkarte Geometrie
Konturauswahl
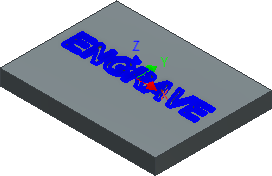
Wählen Sie das zu gravierende Profil anhand von Kanten, Skizzen oder Flächen aus. Zusammenhängende Geometrie wird automatisch verkettet. Gravieren findet die Mitte und führt das Fasenwerkzeug zwischen die ausgewählten Kanten. Das Werkzeug bewegt sich nach oben und unten, während sich die Breite der geschnittenen Fläche ändert. Text und importiertes Artwork werden häufig mit Gravieren bearbeitet.
Werkzeugausrichtung
Gibt an, wie mithilfe einer Kombination aus Dreiergruppenausrichtungs- und Ursprungsoptionen die Werkzeugausrichtung bestimmt wird.
Das Dropdown-Menü Werkzeugansicht stellt die folgenden Optionen zum Festlegen der Ausrichtung der X-, Y- und Z-Dreiergruppenachsen bereit:
- Setup-WKS-Ausrichtung - Verwendet das Werkstück-Koordinatensystem (WKS) des aktuellen Setups für die Werkzeugausrichtung.
- Modellausrichtung - Verwendet das Koordinatensystem (WKS) des aktuellen Bauteils für die Werkzeugausrichtung.
- Z-Achse/-Ebene und X-Achse auswählen - Wählen Sie eine Fläche oder Kante zum Definieren der Z-Achse und eine andere Fläche oder Kante zum Definieren der X-Achse aus. Sowohl die Z- als auch die X-Achse kann um 180 Grad gedreht werden.
- Z-Achse/-Ebene und Y-Achse auswählen - Wählen Sie eine Fläche oder Kante zum Definieren der Z-Achse und eine andere Fläche oder Kante zum Definieren der Y-Achse aus. Sowohl die Z- als auch die Y-Achse kann um 180 Grad gedreht werden.
- X- und Y-Achse auswählen - Wählen Sie eine Fläche oder Kante zum Definieren der X-Achse und eine andere Fläche oder Kante zum Definieren der Y-Achse aus. Sowohl die X- als auch die Y-Achse kann um 180 Grad gedreht werden.
- Koordinatensystem wählen - Legt eine bestimmte Werkzeugorientierung für diese Operation anhand von einem Inventor-Benutzerkoordinatensystem (BKS) im Modell fest. Hierbei werden sowohl der Ursprung als auch die Ausrichtung des vorhandenen Koordinatensystems verwendet. Verwenden Sie diese Option, wenn Ihr Modell keinen geeigneten Punkt und keine geeignete Ebene für die gewünschte Operation enthält.
Das Dropdown-Menü Ursprung bietet die folgenden Optionen zum Lokalisieren des Dreiergruppenursprungs:
- WKS-Ursprung - Verwendet den WKS-Ursprung des aktuellen Setups als Werkzeugursprung.
- Modellursprung - Verwendet den WKS-Ursprung des aktuellen Bauteils als Werkzeugursprung.
- Ausgewählter Punkt - Wählen Sie einen Scheitelpunkt oder eine Kante als Dreiergruppenursprung.
- Punkt auf Rohteilbox - Wählen Sie einen Punkt auf der Rohteil-Begrenzungsbox als Dreiergruppenursprung.
- Punkt auf Modellbox - Wählen Sie einen Punkt auf der Modell-Begrenzungsbox als Dreiergruppenursprung.
 Einstellungen auf der Registerkarte Höhen
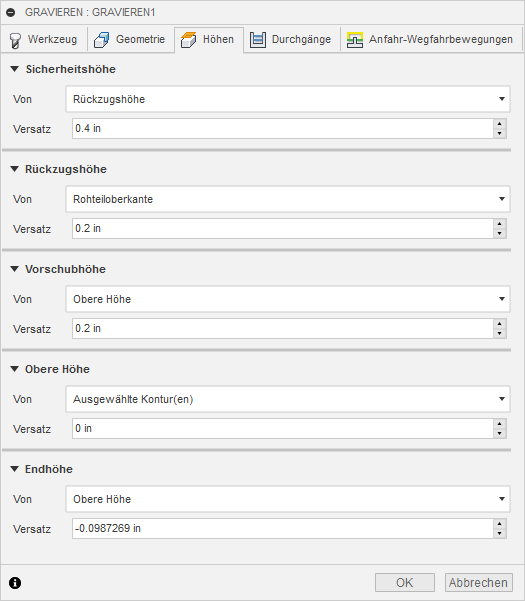
Informationen zu Bearbeitungshöhen finden Sie unter Festlegen von Bearbeitungshöhen und:
 Einstellungen auf der Registerkarte Durchgänge
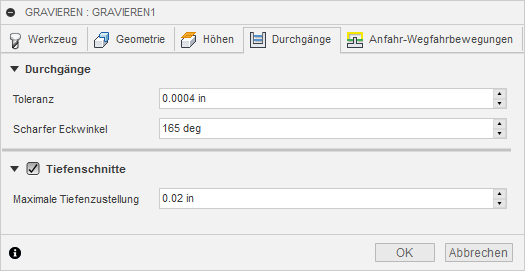
Toleranz
Die Toleranz wird beim Linearisieren von Geometrie, wie z. B. Splines und Ellipsen, verwendet. Die Toleranz wird als die maximale Sehnenlänge verwendet.
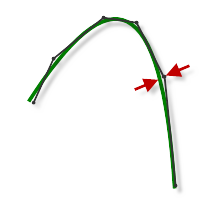 |
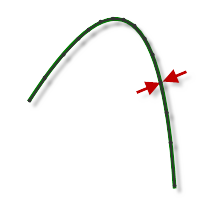 |
| Hohe Toleranz 0.100 | Niedrige Toleranz 0,001 |
Die Konturbewegung der CNC-Maschine wird über den Linienbefehl G1 und die Bogenbefehle G2 und G3 gesteuert. Hierfür gleicht Fusion die Spline- und Flächen-Werkzeugwege durch Linearisieren an, wobei viele kurze Liniensegmente erstellt werden, um sich der gewünschten Form anzunähern. Wie genau der Werkzeugweg der gewünschten Form entspricht, hängt weitgehend von der Anzahl der verwendeten Linien ab. Je mehr Linien, desto enger nähert sich der Werkzeugweg der Nennform des Splines oder der Fläche an.
Data Starving
Es ist verlockend, immer sehr enge Toleranzen zu verwenden, aber dies muss gegen gewisse Aspekte abgewogen werden, z. B. längere Zeiten für die Werkzeugwegberechnung, große G-Code-Dateien und sehr kurze Linearbewegungen. Die ersten beiden Aspekte stellen kein großes Problem dar, da Fusion Berechnungen sehr schnell durchführt und die meisten modernen Steuerungen über mindestens 1 MB RAM verfügen. Die kurzen Linearbewegungen können jedoch in Verbindung mit hohen Vorschubgeschwindigkeiten zu einem Phänomen führen, das als Data Starving bekannt ist.
Data Starving tritt auf, wenn die Steuerung so stark mit Daten überflutet wird, dass sie die Verarbeitung nicht bewältigen kann. CNC-Steuerungen können nur eine begrenzte Anzahl von Codezeilen (Blöcken) pro Sekunde verarbeiten. Die Bandbreite reicht von gerade einmal 40 Blöcken/Sekunde auf älteren Maschinen bis zu 1.000 Blöcken/Sekunde und mehr auf neueren Maschinen wie der Haas Automation-Steuerung. Kurze Linearbewegungen und hohe Vorschubgeschwindigkeiten können die Verarbeitungsrate derart erhöhen, dass die Steuerung überfordert ist. Wenn dies geschieht, muss die Maschine nach jeder Bewegung anhalten und auf den nächsten Servobefehl von der Steuerung warten.
Scharfer Eckwinkel
Der Zweck von Gravieren ist das Erstellen von scharfen Ecken in der Tasche, indem das Werkzeug über die Schnittstelle der Ecke geführt wird. Wenn der Winkel zwischen Kanten größer als dieser Wert ist, gibt es keine Eckbereinigungsbewegung.
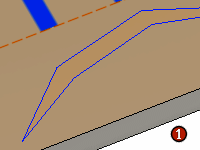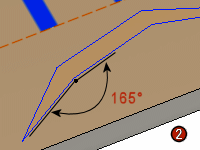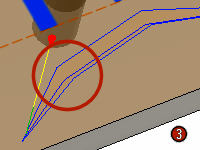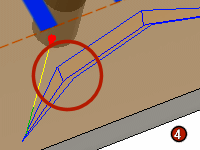 |
|
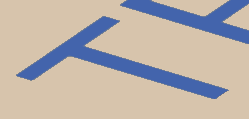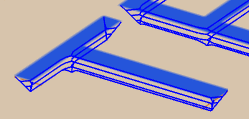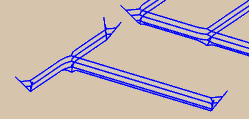
Tiefenschnitte
Bei aktivierter Option können Sie die maximale Tiefenzustellung pro Schnitt festlegen.
 |
 |
|
| Deaktiviert 1 Abtrag |
Aktiviert Max. Tiefenzustellung .020 Zoll |
 Einstellungen auf der Registerkarte Verknüpfungen
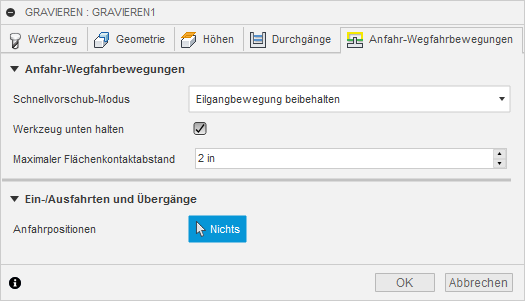
Schnellvorschub-Modus
Gibt an, wann Eilgang-Bewegungen als echte Eilgang-Bewegungen (G0) und wann als Schnellvorschub-Bewegungen (G1) ausgegeben werden sollen.
- G0-Bewegungen in allen drei Achsen - Alle Eilgang-Bewegungen bleiben erhalten.
- G0-Bewegungen axial und radial - Eilgang-Bewegungen, die nur horizontal (radial) oder vertikal (axial) verlaufen, werden als echte Eilgang-Bewegungen ausgegeben.
- G0-Bewegungen nur axial - Nur Eilgang-Bewegungen, die vertikal verlaufen, werden ausgegeben.
- G0-Bewegungen nur radial - Nur Eilgang-Bewegungen, die horizontal verlaufen, werden ausgegeben.
- G0-Bewegung in einer Achse - Nur Eilgang-Bewegungen, die in nur einer Achse (X, Y oder Z) verlaufen, werden ausgegeben.
- Schnellvorschub immer benutzen - Eilgang-Bewegungen werden als G1-Bewegungen (Schnellvorschub-Bewegungen) anstatt als G0-Bewegungen (Eilgang-Bewegungen) ausgegeben.
Dieser Parameter wird gewöhnlich festgelegt, um Kollisionen bei Eilgängen auf Maschinen zu vermeiden, die Führungsverlängerungsbewegungen im Eilgang durchführen.
Schnellvorschub
Der zu verwendende Vorschub für als G1 statt als G0 ausgegebene Eilgang-Bewegungen
Werkzeug unten halten
Bei aktivierter Option vermeidet die Strategie den Rückzug, wenn der Abstand zum nächsten Bereich unter dem angegebenen Flächenkontaktabstand liegt.
Maximaler Flächenkontaktabstand
Gibt den maximal zulässigen Abstand für Bewegungen mit Flächenkontakt an.
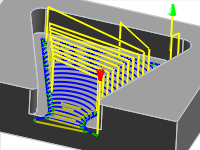 1 Zoll Maximaler Flächenkontaktabstand |
 2 Zoll Maximaler Flächenkontaktabstand |
Anfahrpositionen
Wählen Sie die Geometrie nahe der Position aus, an der das Werkzeug einfahren soll.