Referencia de cincelado
El cincelado mecaniza los contornos con herramientas de chaflán en forma de V. Seleccione el perfil con bordes, bocetos o caras. La punta de la herramienta se usa para crear bordes rectos en las esquinas de la cavidad.
Fabricación > Fresado > 2D > Cincelado 
 Ruta de herramienta generada para los bordes seleccionados |
 Se selecciona el borde (azul). El área está despejada. Las esquinas se agudizan con la herramienta. |
 Parámetros de la ficha Herramienta

Refrigerante
Seleccione el tipo de refrigerante que se utiliza con la herramienta de mecanizado. No todos los tipos funcionan con todos los posprocesadores de máquina.
Avance y velocidad
Parámetros de corte del eje y velocidad de avance.
- Velocidad del eje: velocidad de rotación del eje expresada en rotaciones por minuto (RPM).
- Velocidad de superficie: velocidad a la que el material se desplaza más allá de la arista de corte de la herramienta (SFM o m/min).
- Velocidad del eje de rampa: velocidad de rotación del eje al realizar movimientos de rampa.
- Velocidad de avance de corte: velocidad de avance utilizada en movimientos de corte regulares. Se expresa en pulgadas/min (IPM) o mm/min.
- Avance por diente: velocidad de avance de corte expresada como avance por diente (FPT).
- Velocidad de avance de entrada: avance utilizado para la entrada en un movimiento de corte.
- Velocidad de avance de salida: avance utilizado para la salida de un movimiento de corte.
- Velocidad de avance de la rampa: avance utilizado para la realización de rampas helicoidales en el material.
- Velocidad de avance de penetración: avance utilizado para la penetración en el material.
- Avance por revolución: velocidad de avance de penetración expresada como avance por revolución.
 Parámetros de la ficha Geometría

Selección de contornos
Seleccione el perfil que se debe cincelar con bordes, bocetos o caras. La geometría contigua se encadena automáticamente. El cincelado busca el centro y dirige la herramienta de chaflán entre los bordes seleccionados. La herramienta se desplaza hacia arriba y hacia abajo a medida que la anchura del área que se va a cortar cambia. El texto y el trabajo de arte importado se mecanizan comúnmente mediante el cincelado,

Orientación de la herramienta
Especifica cómo se determina la orientación de la herramienta mediante una combinación de opciones de origen y orientación de la tríada.
El menú desplegable Orientación proporciona las siguientes opciones para definir la orientación de los ejes X, Y, Z de la tríada:
- Configurar orientación del SCT: utiliza el sistema de coordenadas de pieza de trabajo (SCT) de la configuración actual para la orientación de la herramienta.
- Orientación del modelo: utiliza el sistema de coordenadas (SCT) de la pieza actual para la orientación de la herramienta.
- Seleccionar eje o plano Z y eje X: seleccione una cara o una arista para definir el eje Z y otra cara o arista para definir el eje X. Los ejes Z y X se pueden voltear 180 grados.
- Seleccionar eje o plano Z y eje Y: seleccione una cara o una arista para definir el eje Z y otra cara o arista para definir el eje Y. Los ejes Z e Y se pueden voltear 180 grados.
- Seleccionar ejes X e Y: seleccione una cara o una arista para definir el eje X y otra cara o arista para definir el eje Y. Los ejes X e Y se pueden voltear 180 grados.
- Seleccionar sistema de coordenadas: permite definir una orientación de herramienta específica para esta operación desde un sistema de coordenadas de usuario (SCU) de Inventor en el modelo. Utiliza el origen y la orientación del sistema de coordenadas existente. Utilice esta opción si el modelo no contiene un punto y un plano adecuados para la operación.
El menú desplegable Origen ofrece las opciones siguientes para ubicar el origen de la tríada:
- Configurar origen del SCT: utiliza el origen del sistema de coordenadas de pieza de trabajo (SCT) de la configuración actual para el origen de la herramienta.
- Origen del modelo: utiliza el origen del sistema de coordenadas (SCT) de la pieza actual para el origen de la herramienta.
- Punto seleccionado: seleccione un vértice o una arista para el origen de la tríada.
- Punto del cuadro de material: seleccione un punto en el cuadro delimitador del material para el origen de la tríada.
- Punto del cuadro de modelo: seleccione un punto en el cuadro delimitador del modelo para el origen de la tríada.
 Parámetros de la ficha Alturas

Para las alturas de mecanizado, consulte Configuración de alturas de mecanizado y:
 Parámetros de la ficha Pasadas

Tolerancia
Tolerancia utilizada al linealizar geometría como, por ejemplo, splines y elipses. La tolerancia se toma como la distancia de cuerda máxima.
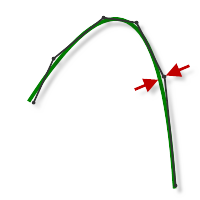 |
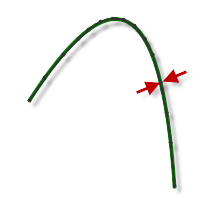 |
| Tolerancia libre 0,100 | Tolerancia reducida 0,001 |
El movimiento de contorneo de la máquina CNC se controla mediante los comandos G1 de línea y G2/G3 de arco. Para que esto sea posible, Fusion linealiza las rutas de herramienta de spline y superficie para acercarlas, y crea muchos segmentos de línea cortos para aproximarse a la forma deseada. La precisión con que la ruta de herramienta se ajusta a la forma deseada depende en gran medida del número de líneas utilizado. El uso de más líneas proporciona una ruta de herramienta más aproximada a la forma nominal de la spline o superficie.
Insuficiencia de datos
Siempre es tentador usar tolerancias muy ajustadas, pero existen compensaciones, tales como tiempos de cálculo de ruta de herramienta más prolongados, archivos de código G de gran tamaño y movimientos de línea muy cortos. Las dos primeras no suponen un gran problema, ya que Fusion realiza el cálculo muy rápido y los controles más modernos tienen 1 MB de RAM como mínimo. Sin embargo, los movimientos de línea cortos, en combinación con velocidades de avance altas, pueden causar un fenómeno que se conoce como "insuficiencia de datos".
La insuficiencia de datos se produce cuando el control se satura con datos que no puede mantener. Los controles de CNC solo pueden procesar un número finito de líneas de código (bloques) por segundo. Es posible que la cantidad sea de tan solo 40 bloques/segundo en máquinas antiguas y de 1000 bloques/segundo o más en máquinas más modernas, como el control Haas Automation. Los movimientos de línea cortos y las velocidades de avance altas pueden forzar una velocidad de procesamiento superior a la que el control puede gestionar. Si esto sucede, la máquina debe detenerse después de cada movimiento y esperar al siguiente servomando desde el control.
Ángulo de esquina pronunciado
El objetivo del cincelado es crear esquinas rectas en la cajera moviendo el cortador a lo largo de la intersección de la esquina. Si el ángulo entre los bordes es mayor que este valor, no habrá un movimiento de limpieza de esquina.
 |
|
Varias profundidades
Si está activada, puede especificar la Reducción máxima por corte.
 |
 |
|
| Desactivado 1 corte |
Activado Máx. Reducción 0,020 pulg. |
 Parámetros de la ficha Vinculación

Modo de velocidad de avance alta
Especifica cuando los movimientos rápidos deben generarse como rápidos verdaderos (G0) y cuando deben generarse como movimientos de velocidad de avance alta (G1).
- Conservar el movimiento rápido: todos los movimientos rápidos se conservan.
- Conservar el movimiento rápido axial y radial: los movimientos rápidos que se desplazan solo horizontalmente (radiales) o verticalmente (axiales) se generan como rápidos verdaderos.
- Conservar el movimiento rápido axial: solo los movimientos rápidos que se desplazan verticalmente.
- Conservar el movimiento rápido radial: solo los movimientos rápidos que se desplazan horizontalmente.
- Conservar el movimiento rápido axial simple: solo los movimientos rápidos que se desplazan en un eje (X, Y o Z).
- Utilizar siempre un avance alto: los movimientos rápidos (movimientos de avance alto) se generan como movimientos G01 en lugar de como movimientos rápidos (G0).
Normalmente, este parámetro está definido para evitar colisiones en movimientos rápidos en las máquinas que realizan movimientos de "pata de perro" a una velocidad alta.
Velocidad de avance alta
Velocidad de avance de los movimientos rápidos que se generan como G1 en lugar de como G0.
Mantener herramienta abajo
Si esta opción está activada, la estrategia evita la retracción cuando la distancia hasta la siguiente área está por debajo de la distancia de suspensión especificada.
Distancia de suspensión máxima
Especifica la distancia máxima permitida para los movimientos de suspensión.
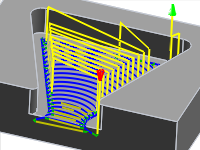 Distancia de suspensión máxima de 1 in |
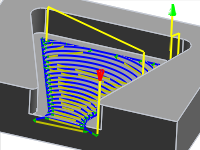 Distancia de suspensión máxima de 2" |
Posiciones de entrada
Seleccione la geometría cercana a la ubicación en la que desea insertar la herramienta.