Graver en creux – Référence
L’option Graver en creux usine le long des contours avec des outils de chanfrein en V. Sélectionnez le contour avec des arêtes, des esquisses ou des faces. La pointe de l’outil permet de créer des arêtes vives sur les coins de la cavité.
Fabrication > Fraisage > 2D > Graver en creux 
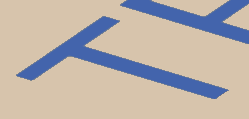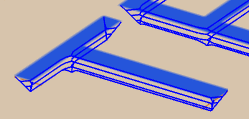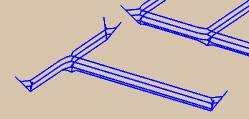
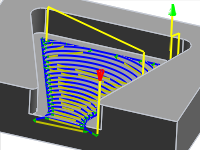
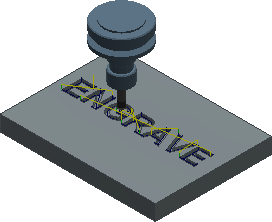 Trajectoire d’outil générée pour les arêtes sélectionnées |
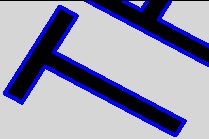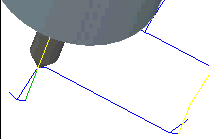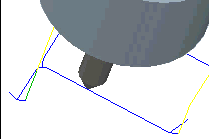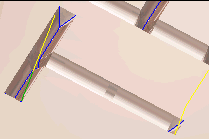 L'arête est sélectionnée (en bleu). La zone est dégagée. Les coins sont aiguisés avec l’outil. |
 Paramètres de l’onglet Outil
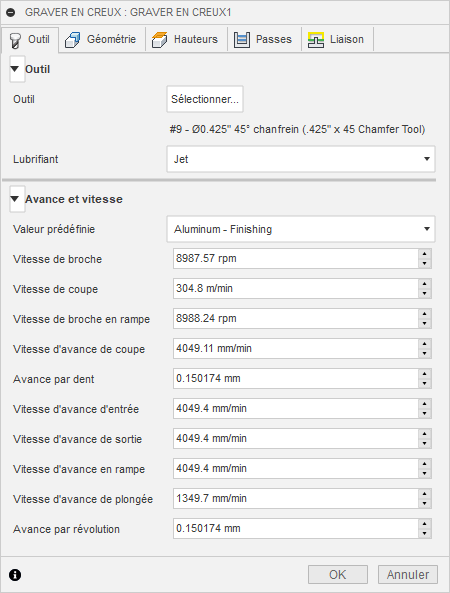
Liquide de refroidissement
Sélectionnez le type de liquide de refroidissement employé avec la machine-outil. Tous les types ne conviennent pas à l'ensemble des post-processeurs de machines.
Avance et vitesse
Paramètres de coupe pour les broches et l'avance.
- Vitesse de broche : vitesse de rotation de la broche exprimée en rotations par minute (rpm).
- Vitesse de coupe : vitesse à laquelle la matière se déplace le long de l’arête de coupe de l’outil (SFM ou m/min).
- Vitesse de broche en rampe : vitesse de rotation de la broche lors de la réalisation de mouvements de rampe.
- Vitesse d’avance de coupe : vitesse d’avance utilisée dans les mouvements de coupe réguliers. Exprimée en pouces/min (PPM) ou mm/min.
- Vitesse par dent : vitesse d’avance de coupe exprimée en tant qu’avance par dent (FPT).
- Vitesse d’avance d’entrée : avance utilisée lors de l’entrée dans un mouvement de coupe.
- Vitesse d’avance de sortie : avance utilisée lors de la sortie d’un mouvement de coupe.
- Vitesse d’avance en rampe : avance utilisée lors de la réalisation de rampes hélicoïdales dans le brut.
- Vitesse d’avance de plongée : avance utilisée lors de la plongée dans le brut.
- Avance par révolution : vitesse d’avance de plongée exprimée en tant qu’avance par révolution.
 Paramètres de l’onglet Géométrie
Sélections de contours
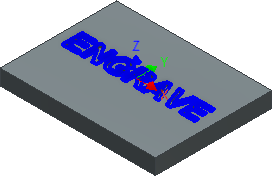
Sélectionnez le contour à graver à l'aide des arêtes, des esquisses ou des faces. La géométrie contiguë est automatiquement enchaînée. L’option Graver en creux détecte le centre et guide l’outil de chanfrein entre les arêtes sélectionnées. L’outil se déplace vers le haut et vers le bas à mesure que la largeur de la zone de coupe évolue. Cette option est souvent utilisée pour usiner du texte ou des images.
Orientation de l’outil
Spécifie le mode d’orientation de l’outil à l’aide d’une combinaison d’options d’origine et d’orientation du trièdre.
Le menu déroulant Orientation propose les options suivantes pour définir l’orientation des axes X, Y et Z du trièdre :
- Régler orientation du WCS : utilise le système de coordonnées de la pièce de travail (WCS) de la configuration actuelle pour l’orientation de l’outil.
- Orientation du modèle : utilise le repère de la pièce active pour l’orientation de l’outil.
- Sélectionner Z axe/plan et axe X : permet de sélectionner une face ou une arête pour définir l’axe Z et une autre face ou arête pour définir l’axe X. Les axes X et Z peuvent tous deux être inversés de 180 degrés.
- Sélectionner Z axe/plan et axe Y : permet de sélectionner une face ou une arête pour définir l’axe Z et une autre face ou arête pour définir l’axe Y. Les axes Z et Y peuvent tous deux être inversés de 180 degrés.
- Sélectionner les axes X et Y : permet de sélectionner une face ou une arête pour définir l’axe X et une autre face ou arête pour définir l’axe Y. Les axes X et Y peuvent tous deux être inversés de 180 degrés.
- Sélectionner le système de coordonnées : définit l’orientation de l’outil pour cette opération à partir d’un système de coordonnées utilisateur (SCU) Inventor dans le modèle. Cette option utilise à la fois l’origine et l’orientation du système de coordonnées existant. Choisissez-la si votre modèle ne contient pas de point ni de plan appropriés pour votre opération.
Le menu déroulant Origine propose les options suivantes pour localiser l’origine du trièdre :
- Régler origine du WCS : utilise l’origine du repère de la configuration actuelle pour l’orientation de l’outil.
- Origine du modèle : utilise l’origine du système d’axes de travail de la pièce active pour définir l’origine de l’outil.
- Sélectionner le point : permet de sélectionner un sommet ou une arête comme origine du trièdre.
- Point de cube de brut : permet de sélectionner un point sur le cube capable du brut pour définir l’origine du trièdre.
- Coin du modèle : permet de sélectionner un point sur le cube capable du modèle pour définir l’origine du trièdre.
 Paramètres de l’onglet Hauteurs
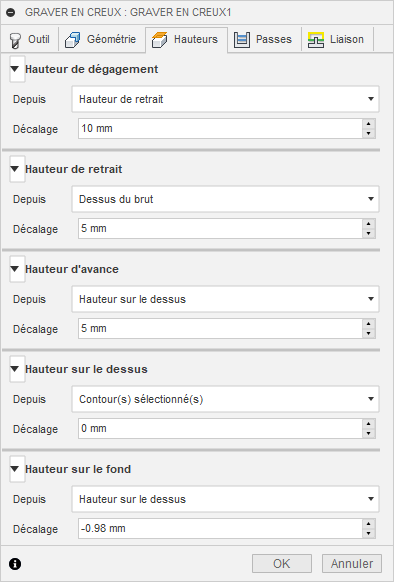
Pour les hauteurs d’usinage, voir Définition des hauteurs d’usinage et :
 Paramètres de l’onglet Passes
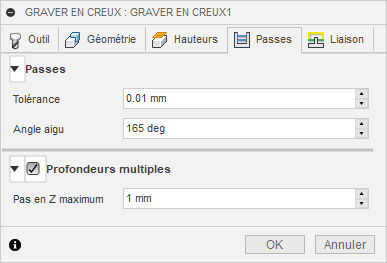
Tolérance
Tolérance utilisée lors de la linéarisation d'une géométrie telle que des splines et des ellipses. La tolérance est considérée comme la distance maximale de la corde.
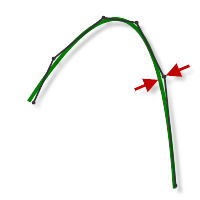 |
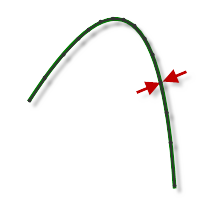 |
| Tolérance large de 0,100 | Tolérance stricte de 0,001 |
Le mouvement de fraisage par contournage des machines CNC est contrôlé à l’aide des commandes de ligne G1 et d’arc G2 G3. Pour s’adapter à ce comportement, Fusion calcule de manière approximative les trajectoires d’outils de spline et de surface en leur appliquant une linéarité. De nombreux segments de ligne courts destinés à représenter approximativement la forme souhaitée sont ainsi créés. La précision de l’adéquation entre la trajectoire d’outil et la forme souhaitée dépend largement du nombre de lignes utilisé. En effet, plus le nombre de lignes est important, plus la trajectoire d’outil s’approche de la forme nominale de la spline ou de la surface.
Surcharge de données
Il peut s’avérer tentant d’avoir systématiquement recours à des valeurs de tolérances très strictes, mais cela s’accompagnerait de certains inconvénients : augmentation de la durée de calcul des trajectoires d’outil, augmentation de la taille des fichiers de code G et mouvements de ligne très courts. Les deux premiers points posent peu de problème, car Fusion exécute rapidement les calculs et la plupart des systèmes modernes disposent d’au moins 1 Mo de RAM. Cependant, les mouvements de ligne courts, associés à des avances importantes, peuvent entraîner un phénomène connu sous le nom de "data starving".
Ce phénomène se produit lorsque la commande, submergée par la profusion de données à traiter, ne parvient plus à suivre. Les commandes CNC peuvent uniquement traiter un nombre fini de lignes de code (blocs) par seconde. Cela peut représenter à peine 40 blocs/seconde sur les anciennes machines et 1 000 blocs/seconde ou plus sur une machine récente, telle que les modèles de Haas Automation. Il arrive que les mouvements de ligne courts et les avances importantes forcent la vitesse de traitement au-delà des capacités de gestion de la commande. Lorsque cela se produit, la machine doit marquer une pause après chaque mouvement et attendre l'émission de la commande servo suivante.
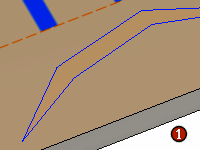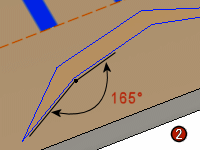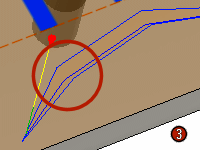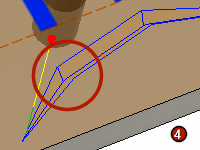
Angle aigu
L'objectif de la gravure en creux est de créer des angles aigus dans la poche en déplaçant l'outil de coupe le long de l'intersection des coins. Si l'angle entre les arêtes est supérieur à cette valeur, aucun mouvement de nettoyage des coins ne sera effectué.
 |
|
Profondeurs multiples
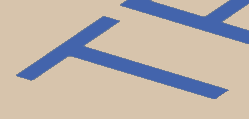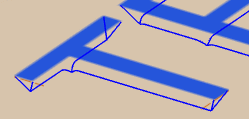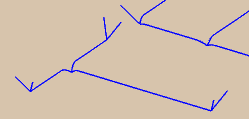
Lorsque cette option est activée, vous pouvez spécifier le pas en Z maximum par coupe.
 |
 |
|
| Option désactivée 1 coupe |
Activé Balayage Pas en Z de 0,020 po |
 Paramètres de l’onglet Liaison
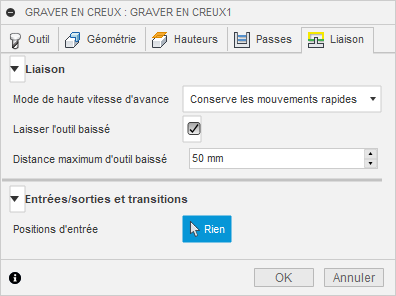
Mode de haute vitesse d’avance
Indique les situations dans lesquelles les mouvements rapides doivent être convertis en mouvements réellement rapides (G0) et quand ils doivent être convertis en mouvements UGV (G1).
- Conserve les mouvements rapides : tous les mouvements rapides sont conservés.
- Conserve les mouvements rapides axiaux et radiaux : les mouvements rapides strictement horizontaux (radiaux) ou verticaux (axiaux) sont traduits en mouvements réellement rapides.
- Conserve les mouvements rapides axiaux : seuls les mouvements rapides verticaux sont conservés.
- Conserve les mouvements rapides radiaux : seuls les mouvements rapides horizontaux sont conservés.
- Conserve les mouvements rapides sur un seul axe : uniquement les mouvements rapides se déplaçant selon un seul axe (X, Y ou Z).
- Toujours utiliser UGV : traduit les mouvements rapides en mouvements G01 (à haute vitesse d’avance) plutôt qu’en mouvements rapides (G0).
Ce paramètre est généralement défini pour éviter les collisions lors des mouvements rapides sur les machines qui effectuent des mouvements de type « déviation » à ces endroits.
Haute vitesse d'avance
Vitesse d’avance à utiliser pour les mouvements rapides traduits en mouvements G1 plutôt que G0.
Maintenir l’outil baissé
Lorsque cette option est activée, la stratégie évite toute rétraction lorsque la distance jusqu'à la prochaine zone est inférieure à la distance de suspension indiquée.
Distance outil baissé maximum
Indique la distance maximale autorisée pour les mouvements avec l'outil baissé.
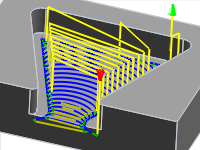 Distance outil baissé maximum de 1" |
 Distance outil baissé maximum de 2" |
Positions d’entrée
Sélectionnez la géométrie à proximité de l'emplacement auquel vous souhaitez faire passer l'outil.