ドリル リファレンス
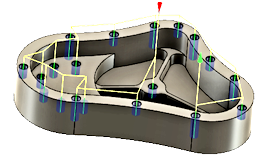
[製造] > [ミーリング]または[旋盤] > [ドリル] 
ドリル加工は、ワークに穴を作成する上で非常に使用頻度の高い機械加工です。通常、この機能を使用する場合は、CNC 制御機の固定サイクルがトリガされます。これらのサイクルには、特定の穴加工によく使用されるモーションが組み込まれています。通常は、基本的なドリル用、深穴ドリル用、カウンターボア用、ボア用、およびタッピング用の固定サイクルがあります。最終的なコードに出力される固定サイクルは、ポストプロセッサおよび加工機械の性能によって異なります。
このツールパスで実行できるドリルのモーションのタイプは以下のとおりです。
- ドリル: 早送り退出による G81 スタイルのドリル。
- ざぐり: 下部停留と早送り退出による G82 スタイルのドリル。
- チップ切断: ペックおよびペック間の部分退避によるチップ切断。
- 深穴ドリル: ペックおよびペック間の完全退避による深穴ドリル。
- ガイド深穴ドリル - ガン ドリル: 精密な直径を持つ丸穴をあける深穴ドリル。さまざまな材料の深くまっすぐな穴に役立ちます。
- タッピング: タッピング(G84/G74)。主軸回転速度と送り速度を同期化します。
- チップ切断でタッピング: チップ切断によるタッピング。
- 貫通: 穴を貫通するまでの送りを短縮したり減速することができます。
- リーマ: 送り退出によるリーマ加工(G85 スタイル)。
- ボア: 下部停留と送り退出によるボーリング。
- ボア停止: 下部主軸停止と早送り退出によるボーリング(G86 スタイル)。
- ファイン ボア加工: 穴側からシフトするファイン ボーリング加工。
- バックボア: 背面からのボーリング。
- 円形ポケット ミル: 円形ポケットのフライス加工。
- ボア ミル: 中空フライス加工。
- ねじ切りミル: ねじ切りフライス加工。
- プローブ: プローブ工具を使用してパーツのフィーチャを計測するため、または、WCS を定義するのにマシンからマクロを使用するために使用します。ポスト プロセッサではマシンに応じて特別な処理が必要です。
これらの固定サイクルに関する詳細はこちらを参照してください。
これらのサイクルの入力図形は、パーツ図形のフィーチャから直接選択することができ、他の 2D 操作と一致させることができます。入力図形は、スケッチ(例: 円弧の中心点)から選択することもできます。
ソリッド モデルで[ドリル]を使用する最も簡単な方法は、穴の円柱面を選択することです。それぞれの穴の正確なストックの高さと深さが自動的に設定されます。ドリル加工は、異なる開始高さと深さを持つ穴を認識して、1 つのドリル操作を作成します。円柱面から開始する場合は、[同じ直径を選択]**オプションが使用できます。これを利用すると、類似する穴を自動で簡単に選択することができます。
詳細については、「スポット ドリル穴あけ」のビデオをご覧ください。
 [工具]タブの設定
工具
[選択]を押して工具ライブラリにアクセスします。
送りおよび速度
スピンドルおよび送り速度の切削パラメータ。
- プリセット: カスタム工具の切削データを入力します。
- 主軸回転速度: 回転/分(RPM)で表す主軸の回転速度。
- 周速度: 工具の切削エッジを材料が通過する速度(SFM または m/min)。
- 回転あたりの送りを使用: 送り速度の入力を、時間の経過に伴う距離ではなく、スピンドルの回転あたりの単位に変更します。
- 切込み送り速度: ストックに切り込むときに使用する送り速度。
- 1 回転あたりの切込み送り: 回転あたりの送りとして表される切込み送り速度。
- 退避送り速度: 退避時に使用する送り速度ですが、早送り移動(G0)には使用しません。
- 1 回転あたりの退避送り: 回転あたりの送りとして表される退避送り速度。
- クーラント: マシン ツールで使用されるクーラントのタイプを選択します。種類によってはマシンのポスト プロセッサと組み合わせられない場合があります。
刃、軸およびホルダー
ワークピースとの衝突を回避するために、工具の刃、軸、ホルダーをどのように使用するかを指定します。
軸とホルダーのモード: 切削動作の実行時に、軸またはホルダーとパーツの間の衝突をどのように処理するかを指定します。
トリム: 切削動作で衝突が検出された場合、移動の安全パーツが保持され、衝突パーツがトリムされます。[ジオメトリ]タブの [選択モード] の [操作による残りの穴] と連携して使用できます。[トリム] を選択した最初の操作では、より短く安定した工具を使用すると、穴の材料の大部分を除去できます。次に、後続の操作で、最初の操作から仕上げが必要な残りの穴を選択し、穴の下部に達することができる長い工具でドリルできます。任意の数の操作を連結し、工具の長さを増加して、一連の穴を加工することができます。
注: [トリム] を選択すると、 [貫通]、 [ガイド深穴ドリル - ガン ドリル] 、 [タッピング] 、[リーマ - 送り退出] 、 [バック ボア] などの一部のサイクル タイプは使用できません。工具長を検出: 指定したクリアランスを維持するために、工具をホルダーの外にさらに自動的に延長します。ツールパス ログに、工具がどの程度延長されたかを示すメッセージが表示されます。
衝突で失敗: 衝突が検出されたときにツールパス計算を中止します。
穴の衝突をスキップ: 衝突が検出されたすべての穴をスキップします。工具は、安全に切削できる次の使用可能な穴に移動します。
軸とホルダーを使用: 有効にすると、ツールパス計算で選択した工具の軸とホルダーを含め、衝突を回避するようにします。選択した場合、 [軸クリアランス] および [ホルダー クリアランス] を指定して、ワークピースからの最小安全距離を設定します。
軸クリアランス: 工具の軸は、常にワークピースからこの距離に保たれます。
ホルダー クリアランス: 工具のホルダーは、常にワークピースからこの距離に保たれます。
刃を使用: 切削動作中にのみ工具の刃長を使用してガウジをチェックします。[選択モード] で [点] を使用する場合、ガウジが予期されるため、このオプションは適用できません。
マシン スピンドルをチェック: 衝突をチェックするツールパス計算に、このセットアップで使用されるマシンのスピンドルを含めるように指定します。
マシン テーブルをチェック: 衝突をチェックするツールパス計算に、このセットアップで使用されるマシンのテーブルを含めるように指定します。
 [複合軸]タブの設定
加工タイプ
3 軸: 固定された Z 軸の標準ドリル加工です。これは、Z 軸に位置合わせされた垂直の穴に使用します。
極座標: 切削動作のサイクル出力を維持しながら、ドリル加工操作の極座標リンクを使用します。これにより、必要に応じて加工制限内に収めることができます。このモードでは、同じ軸に位置合わせされた穴のみが加工可能です。平面(多くの場合は円柱の端)上の穴を選択することができます。詳細については、「極座標加工」を参照してください。
4 軸: 機械加工セットアップの回転軸を定義します。既定では、穴はこの軸に対して垂直にドリル加工されます。これは、角度の付いた穴や傾斜サーフェス上の穴など、Z 軸に位置合わせされていない穴に対して使用します。
円柱上の穴などの場合は、穴の軸が回転軸と交差する必要があるかどうかを指定します。
直方体上の穴などの場合は、穴の軸が垂直平面で移動できるようにします。
傾斜角度を設定して、穴を垂直平面から離すように傾けます。
詳細については、「4 軸加工」を参照してください。
5 軸: 完全な 5 軸動作を使用して穴を加工します。これは、特定の領域に到達するために工具を傾ける必要がある、複雑な穴ジオメトリに対して使用します。軸制限を定義し、工具軸を基準にした最小傾斜角度と最大傾斜角度を設定することができます。詳細については、「5 軸加工」を参照してください。
ツールの方向
工具方向は、パーツの切断平面を定義します。既定では、セットアップで定義されるワーク座標系(WCS)の Z 軸によって、工具の方向が設定されます。WCS で設定された工具方向は、[工具方向]の設定グループを使用してオーバーライドすることができます。
詳細については、「工具の方向を設定する」のページを参照してください。
 [形状]タブの設定
ジオメトリ
モデル面、穴のエッジ、スケッチ点、スケッチ円、または直径サイズ範囲で、ドリル位置を選択することができます。また、前の操作から位置を継承して、元の操作では完了できなかった穴を仕上げることもできます。
Selection Mode
ドリル加工の位置の検索に使用する選択のタイプを指定します。
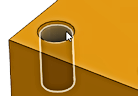
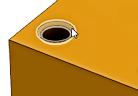
面: 円柱または穴の面取りのモデルベースのフィーチャ選択。開始高さと穴の深さを指定します。モデル フィーチャとの関連付けが維持されるため、推奨される方法です。[穴仕上げ] を使用して穴を選択します。
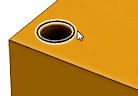
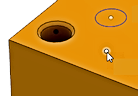
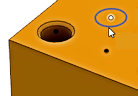
点: 穴のエッジまたはスケッチ ジオメトリのジオメトリベースの選択。穴の XY の位置および Z の開始高さのみを返します。[穴の点] を使用して穴を選択します。
直径範囲: 最小および最大穴サイズに基づく自動選択。[最小直径] および [最大直径] を指定して、モデル上のフィーチャを選択せずに穴サイズを含めたり、除外します。例: ドリル加工にすべての 0.250 ~ 0.2501 インチの穴を選択し、リーマ加工にすべての 0.2505 ~ 0.2506 インチの穴を選択します。
操作による残りの穴: フォールバック ドリル加工の操作ベースの選択。指定した参照操作によって未加工の穴または部分的に加工された穴を選択し、高さやサイクル パラメータなどのキー設定を適用して一貫性を確保します。[操作] を使用して、先行する操作を選択します。このオプションを使用して、プライマリ操作で衝突が発生した領域に到達するために、通常、より長い工具を使用するセカンダリ操作を作成します。
注: 参照操作では、 [刃、軸およびホルダー] 衝突チェックが有効になっている必要があります。衝突が検出されたときに穴全体をフォローアップ操作に渡すには、プライマリ操作で、 [軸とホルダーのモード] を [衝突による失敗] または [穴の衝突をスキップ] に設定します。部分的な深さを加工し、長い工具で仕上げるには、プライマリ操作で [軸とホルダーのモード] を [トリム] に設定します。
| 面の選択: 円柱 | 面の選択: 面取り | |
 |
 |
|
| ポイント選択: 穴のエッジ | ポイント選択: スケッチ点 | ポイント選択: スケッチ円 |
 |
 |
 |
同じ直径を選択
現在選択しているフィーチャと同じ直径の穴をすべて選択します。
1 つ選択すれば、一致する穴をすべて検索します。このオプションの使用はモデルに関連付けられます。同じ直径の穴が後で追加される場合、操作の再生成にはドリル サイクルで追加された穴が自動的に含まれます。
例: このオプションを有効にして、6 mm の穴を 1 つと 12 mm の穴を 1 つ選択すると、パーツのすべての 6 mm と 12 mm の穴が自動的に選択されます。
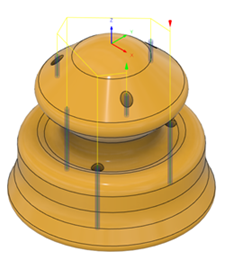
オクルージョンを確認
現在の工具方向が原因でドリル加工できない、同じ直径の穴を選択解除します。
たとえば、パーツの下側に穴があり、ドリルがそこに到達できない場合、穴はドリル加工されません。
 |
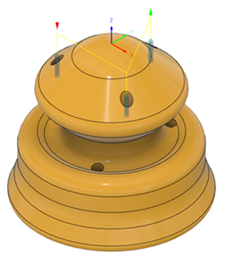 |
| 選択解除されている状態 | 選択されたオブジェクト |
制限境界
[同じ直径を選択]と[直径範囲]で使用して、含まれる領域内に類似したアイテムを追加します。ドリル位置を含むようにエッジまたはスケッチ境界を選択します。複数の境界またはネストされた境界を使用して、穴のグループを追加または除外します。ツールパスは、境界がネストされていない限り、選択した境界内にあります。複数の境界を相互にネストすることができます。
次の例では、選択した境界が青色で表示されます。
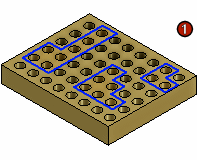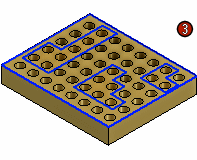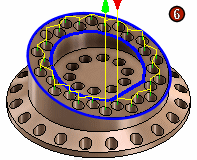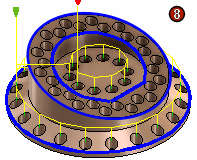 |
1) スケッチ境界 2) 内部の穴が追加される 3) ネストされた境界 4) 内部領域が除外される |
5) スケッチ境界(2) 6) リム領域のみを選択する 7) スケッチ境界(3) 8) リム領域を除外する |
穴セグメント自動併合
複数の穴セグメントを結合する場合にオンにします。オンにした場合、ドリル加工する始点の高さを決定する際にすべての穴セグメントが含まれます。選択したドリル穴にざぐりがある場合は、このオプションを使用します。ドリル穴の上ではなく、ざぐり穴の上に開始高さを設定するようになります。
例: 最初に穴をスポット ドリルまたはざぐり加工した場合は、その加工領域の上のクリアランスからドリル加工を開始することを検討してください。自動併合を有効にすると、穴セグメントの一番高い位置の上からドリル加工を開始します。
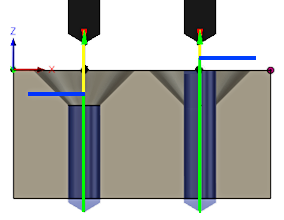 |
左側の穴: 自動併合が無効 右側の穴: 自動併合が有効 青い線はドリル加工の始点の高さを示します。 |
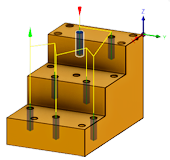
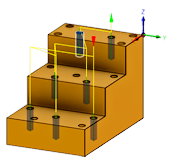
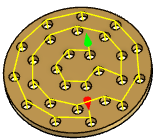
深さ順
最も高い深さから最も低い深さへ、または最も低い深さから最も高い深さへ順序を入れ替えます。オフにすると、順序の最も高い Z レベルの穴で開始され、進行は下に移動します。オンにすると順序が逆になります。
| 選択解除されている状態 最初の穴は最も高い Z にあります。 |
Selected 最初の穴は最も低い Z にあります。 |
 |
 |
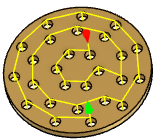
順序
穴の加工順序を指定します。
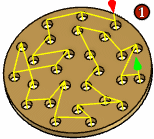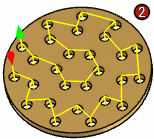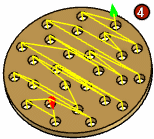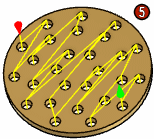 |
1) 選択した順序 2) 最適化された順序 3) 内側から外側 4) X モーションで順序付け 5) Y モーションで順序付け |
順序の逆転
ソートされたツールパスの順序を変更する場合に選択します。
| 選択解除されている状態 | Selected |
 |
 |
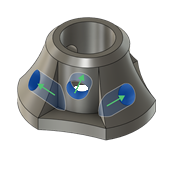
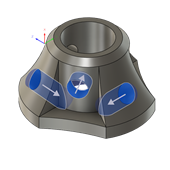
方向をリセット
手動で固定された貫通穴方向をすべて既定に戻します。既定の方向は、衝突を回避するために自動的に変更される場合があります。
| 固定方向 | 既定の方向 |
 |
 |
サーフェス マネージャ
ツールパスの計算中に、加工するサーフェス、回避するサーフェス、無視するサーフェス、または回避する固定具としてマークするサーフェスを指定できます。詳細については、「サーフェス マネージャ」のページを参照してください。
 [高さ]タブの設定
クリアランス ジオメトリについては、「クリアランス ジオメトリ」を参照してください。
加工高さについては、「加工高さを設定する」を参照してください。
ドリル先端貫通
オンの場合、ツールチップは穴の底を貫通してドリル加工します。穴の下部の直径にドリルのリップを配置します。また、[抜け代]を使用して工具で底面まで完全に貫通したり、底面を通過することもできます。
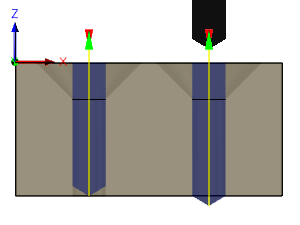 |
左側の穴: 深さは先端まで(オフ) 右側の穴: 深さはリップまで(オン) |
 [サイクル]タブの設定
サイクル タイプ
サイクルタイプは、ドリル サイクルのタイプです。Fusion には、多数の事前定義済み(固定)ドリル サイクルが用意されています。
ドリル サイクルを選択することにより、ドリル操作でどのパラメータを指定できるのかが決まります。
- ドリル - 早送り退出: プログラミングした深さまで送り、早送り退出します。センター ドリル、スポット ドリル、および深さが工具直径の 3 倍未満の穴に使用します。
- ざぐり - 停留と早送り退出: プログラミングした深さまで送り、指定された期間停留した後、早送り退出します。ねじの斜面クリアランスに平坦な底面を作成するために使用します。停留によって穴の床面の仕上げが向上します。
- チップ切断 - 部分退避: 工具直径の 3 倍または 4 倍を超える深さの穴に使用します。複数のペックを使用して、チップを切断したり穴に冷却水を注入させながら工具を定期的に退避させます。これは、**ペック ドリルと呼ばれます。
- 深穴ドリル - 完全退避: チップ切断に似ていますが、こちらはチップを排出し、穴に冷却水を注入させながら工具を穴から完全に退避させます。これは、**ペック ドリルと呼ばれます。
- 貫通: 穴を貫通するまでの送りを短縮したり減速することができます。
- ガイド深穴ドリル - ガン ドリル: 標準ガン ドリルには単一の有効な切削エッジがあります。この独自のヘッド ジオメトリは、従来のツイスト ドリルとは異なります。ドリル加工の間、ガイド パッドによって穴が磨かれ、穴の真直度を維持できます。この動作の結果として正確な直径の丸穴となり、各種材料に深くまっすぐな穴を作成できます。
- タッピング: ねじを受ける穴でねじ山をカットするプロセスです。ねじのような多点工具を使用して丸穴に右または左のねじ山をタップします。
- 左タップ: 左ねじ山用のねじ穴を作成します。タップは穴に入るとき反時計回りに回転し、反転して穴を出ます。
- 右タップ: 右ねじ山用のねじ穴を作成します。タップは穴に入るとき時計回りに回転し、反転して穴を出ます。
- チップ切断でタッピング: 最終深さに達するまで徐々に深くなるように複数回出し入れを繰り返すことでねじ穴を作成します。
- リーマ - 送り退出: 送り込み、最終深さに到達した後すぐに送り退出します。精度の高い穴の仕上げ操作です。
- ボア - 停留と送り退出: リーマに似ていますが、こちらには底面の深さでの停留が含まれます。
- ボア停止 - 停止して早送り退出: 深さまで送り、主軸回転を止め、早送り退出します。退出時にボアのインサートを壁に沿ってドラッグします。
- ファイン ボア - シフト: ボア停止に似ていますが、こちらはインサートの先端の向きをボアの壁から離れるように動かしてから退避移動を行います。
- バックボア: 反転ざぐりのツールがアタッチされている間は、穴の内側の深さを移動して停止します。主軸は、回転を開始してツールをパーツの背面側のざぐりまで送り出します。
- 円形ポケット ミル: 円形ポケットのコントロールでカスタムの固定サイクルを開始するのに使用できます。
- ボア ミル: らせんのボア ミルのコントロールでカスタムの固定サイクルを開始するのに使用できます。
- ねじ切りミル: ねじ切りミルのコントロールでカスタムの固定サイクルを開始するのに使用できます。
- カスタム: プローブ工具を使用してパーツのフィーチャを計測するため、または、WCS を定義するのにマシンからマクロを使用するために使用します。ポスト プロセッサでは機械に応じて特別な処理が必要です。**[セットアップ]プルダウン メニューでより高度なプローブの機能を参照してください。
選択したサイクル タイプに応じて、追加のパラメータが[サイクル]タブに表示されます。サイクル モーションの図とパラメータの説明については、「ドリル サイクルのリファレンス」を参照してください。
トリムされた穴
後続のドリル操作( [トリム] が設定されているプライマリ操作ではない)では、 [選択モード] が [操作による残りの穴] であり、参照操作で [軸とホルダーのモード] の [トリム] が使用されている場合、[サイクル]タブに [トリムされた穴] グループが表示されます。
- 開始深さオフセット: 部分的に加工された穴の残りの未切削材料からのオフセットとして計測された、穴の内側のドリル サイクルの開始深さを指定します。
- 位置決め送り速度: トップ高さから開始深さオフセットまで、エアー カット中に工具が移動する際の速度を設定します。
- 位置決め主軸回転速度: トップ高さから開始深さオフセットまで、エアー カット中に工具が移動する際の主軸の回転速度を設定します。
 [リンク]タブの設定
ツールパスのパスがどのようにリンクされるか指定します。
リンク
ガウジを無視: リンク移動の実行時にガウジのチェックを回避し、特に大きなモデルでのツールパスの初期計算を高速化します。ガウジのチェックは、工具の刃とモデルの間で行われます。
重要: このオプションを使用すると、操作の初期プログラミングを高速化できます。操作を確定した後、このオプションを選択解除して操作を再計算すると、ガウジの可能性を検出するのに役立ちます。退避方法: リンク動作の実行時に発生する可能性のある衝突の処理方法を指定します。
- 衝突を回避: 工具の切削部分とモデルの間のガウジを回避します。軸またはホルダーとパーツの間の衝突を回避するには、[工具]タブで [刃、軸およびホルダー] を有効にし、 [軸クリアランス] および [ホルダー クリアランス] を指定します。
- サイクルを保持: 衝突が発生する可能性がある場合に、退避高さを調整しません。代わりに、衝突を通知する警告がツールパス ログに表示されます。
高速送りモード: 早送り動作を真に高速(G0)として出力する場合、および高速送り動作(G1)として出力する場合を指定します。このパラメータは、通常は「ドッグレッグ」動作を高速で実行するマシンへの高速の衝突を回避するように設定されます。
- 早送り動作を保持: すべての早送り動作を保持します。
- 軸方向と径方向早送り動作を保持: 水平(径方向)もしくは垂直(軸方向)にのみ移動する早送り動作が、実際の早送りとして出力されます。
- 軸方向早送り動作を保持: 垂直方向の早送り動作のみを保持します。
- 径方向早送り動作を保持: 水平方向の早送り動作のみを保持します。
- 単一軸の早送り動作を保持: 1 つの軸(X、Y、または Z)の早送り動作のみを保持します。
- 高速送り速度を保持: 早送り動作(G0)の代わりに高速送り動作(G01)として早送り動作を出力します。
安全距離: 退避動作時の工具とパーツ サーフェスの間の最短距離を設定します。この距離内では、工具は早送り移動ではなく、直接移動で退避します。距離は、仕上げ代が適用された後に計測されます。負の仕上げ代を使用する場合は、安全距離が衝突を回避するのに十分な大きさであることを確認します。