Stratégie Perçage
La trajectoire d’outil Perçage est un processus d’usinage fréquemment utilisé pour réaliser des trous dans la pièce de travail. Elle fonctionne de la même façon dans les environnements de fraisage et de tournage.
Cette fonction déclenche généralement les cycles fixes disponibles dans les contrôles CNC. Ces cycles intègrent le mouvement courant utilisé pour diverses tâches d’usinage de perçage.

Trajectoire d’outil de perçage créant des trous.
Pour déterminer les emplacements de perçage, vous pouvez choisir des faces de perçage cylindriques dans le modèle, des arêtes de perçage, une géométrie d’esquisse et des points. Il existe des options supplémentaires pour vous aider à sélectionner un diamètre identique, à fusionner les perçages concentriques colinéaires, ceux qui correspondent à la même profondeur et ceux qui ont la même hauteur de départ.
Les types de cycle de perçage incluent la prise en charge du perçage de base, du perçage en profondeur, du lamage, de l’alésage et du taraudage. Le résultat du cycle dans le code CN final dépend des fonctionnalités de vos machines et de la sélection de post-processeurs.
Options de perçage dans l’espace de travail Fabriquer. de Fusion.

Fabriquer > Tournage > Perçage > Foret 
Perçage multi-axes
La stratégie de perçage prend en charge l’usinage multi-axes, ce qui vous permet de percer efficacement et avec précision des géométries complexes, en utilisant des fonctionnalités d’usinage avancées. Cette fonctionnalité est utile pour les pièces avec des trous inclinés ou non verticaux, où les méthodes de perçage 3 axes traditionnelles peuvent avoir du mal à obtenir les résultats souhaités en une seule opération.
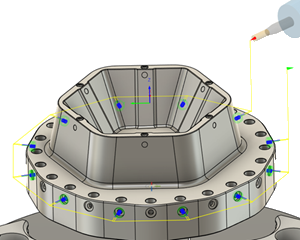
Trajectoire d’outil de perçage multi-axes
Le perçage multi-axes ajoute trois types d’usinage : polaire, 4 axes et 5 axes. Pour en savoir plus, voir la rubrique Type d’usinage dans la documentation de référence sur le perçage.
Sélection de trou
Lorsque vous initiez un usinage à 4 ou 5 axes, le système limite automatiquement les trous que vous pouvez sélectionner dans l’onglet « Géométrie ». Ce filtrage est basé sur les paramètres d’axe que vous avez définis dans l’onglet « Multi-axes ». Pour les 3 axes, le filtre est plus simple. il limite la sélection aux trous alignés sur l’axe Z.
Sortie de la trajectoire d’outil et limites
Dans le cadre d’un usinage à 4 ou 5 axes, les trajectoires d’outil sont générées sous forme de mouvements détaillés (trajectoires étendues) au lieu de cycles fixes simplifiés. Pour cette raison, la broche et la vitesse d’avance ne sont pas synchronisées, de sorte que des opérations telles que le filetage, le taraudage et le contre-perçage ne sont pas encore prises en charge en mode multi-axes. De plus, certaines options de tri des trajectoires d’outil dépendent de la présence d’un axe Z fixe. Par exemple :
- L’option « Ordre suivant X » ne fonctionne que lorsque l’axe Z est verrouillé. Elle n’est donc disponible qu’en usinage 3 axes.
- Les limites d’usinage nécessitent également un axe Z fixe, de sorte qu’elles ne sont pas utilisables dans l’usinage à 4 ou 5 axes.